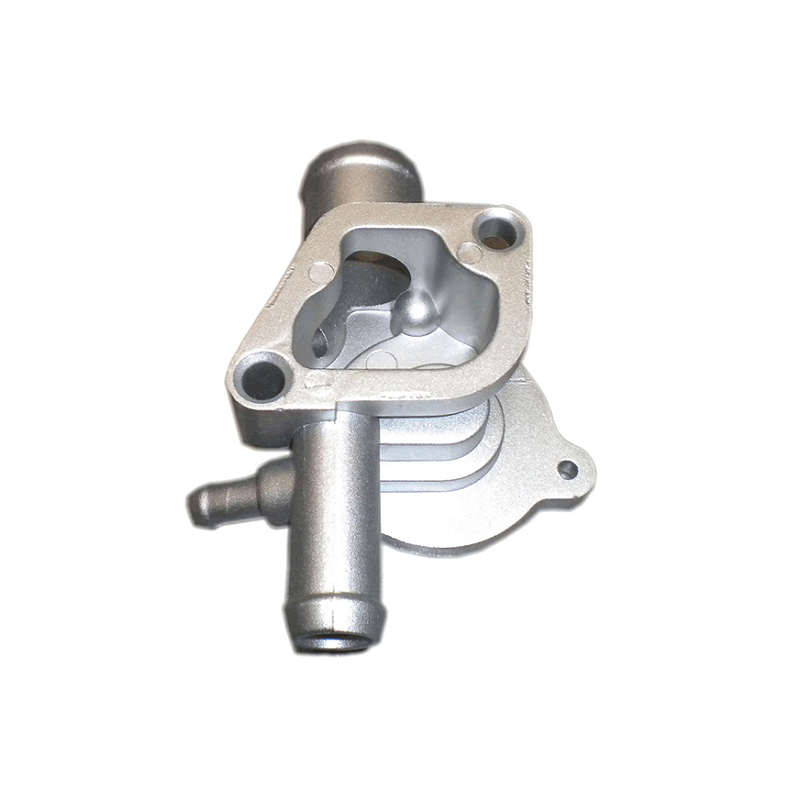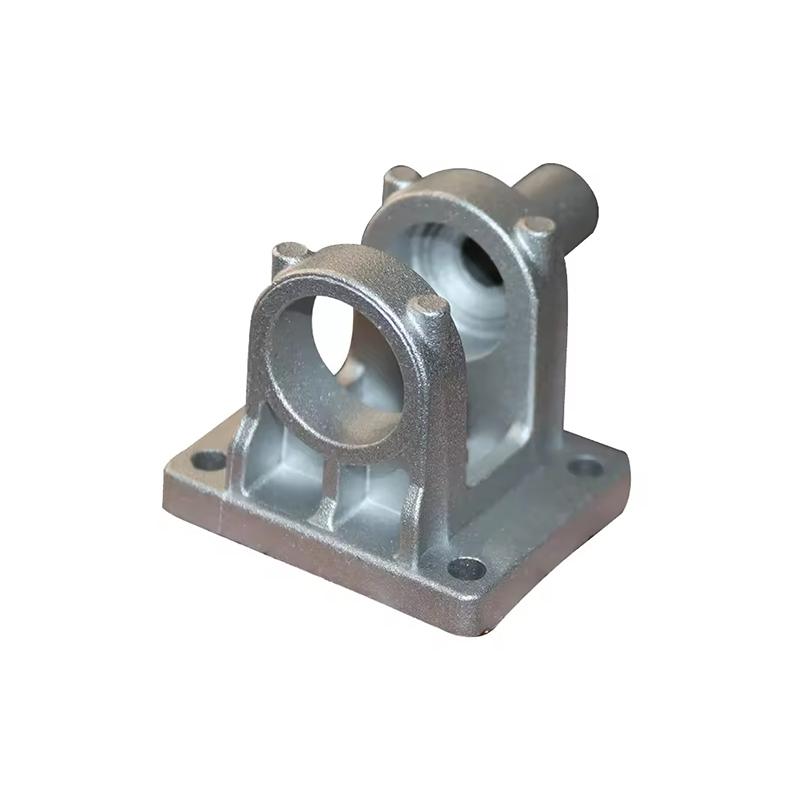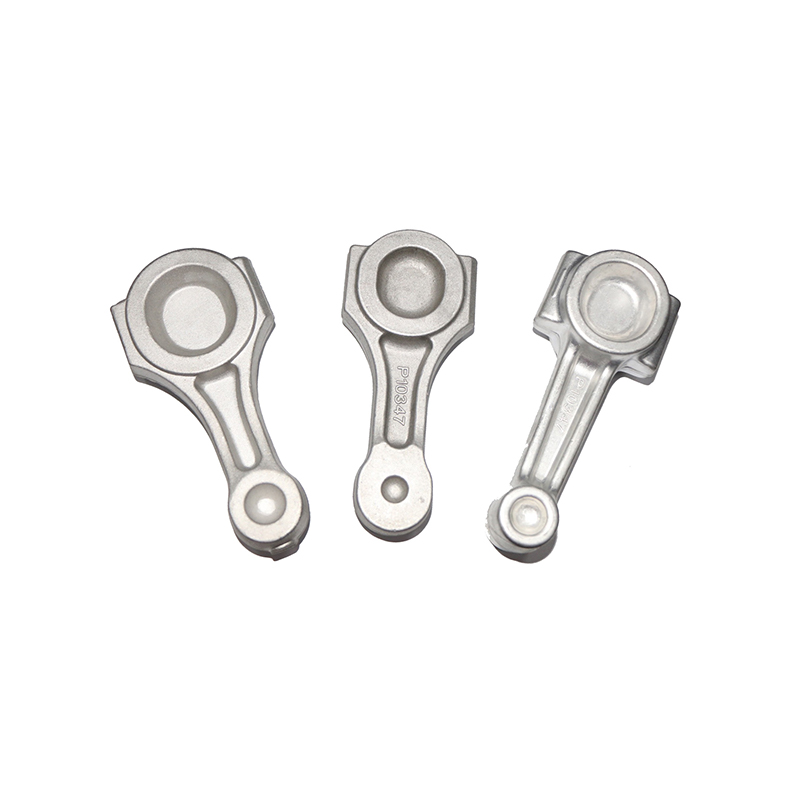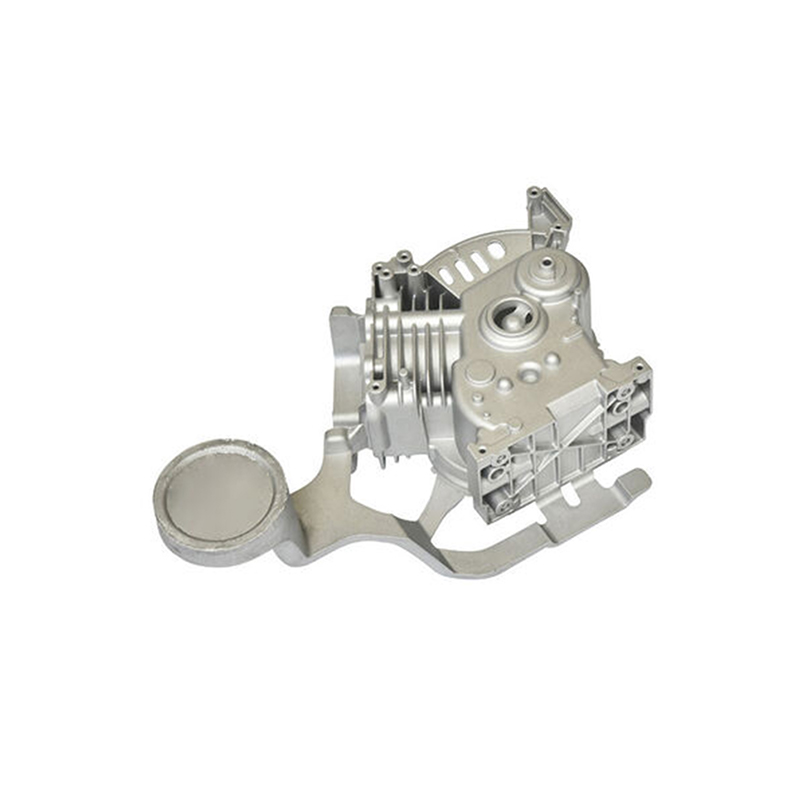
A formstøping kjøleribbe er en termisk styringskomponent produsert ved å injisere smeltet metall - oftest en aluminiumslegering - i en presisjonskonstruert stålform under høyt trykk. Formen definerer alle geometriske trekk ved den ferdige delen: basen, finne-arrayen, monteringsbosser og eventuelle integrerte strukturelle eller elektriske funksjoner. Når metallet stivner og formen åpner seg, er den resulterende kjøleribben geometrisk nær sin endelige form, og krever liten eller ingen sekundær maskinering før bruk.
Varmeavledere fungerer generelt ved å trekke termisk energi bort fra en varmegenererende komponent - en krafttransistor, CPU, LED-modul eller motorkontroller - og spre den energien til den omkringliggende luften eller en kjølevæske. En støpt kjøleribbe oppnår dette gjennom den iboende termiske ledningsevnen til metalllegeringen og gjennom det store overflatearealet som skapes av finnestrukturene, som maksimerer kontakten mellom komponenten og det omgivende kjølemediet.
Pressstøping er en av flere produksjonsmetoder som brukes til å produsere kjøleribber – andre inkluderer ekstrudering, spalting, smiing og konstruksjon med limt finne – men den inntar en særegen posisjon på grunn av dens evne til å produsere komplekse tredimensjonale geometrier med høyt volum og med utmerket del-til-del-konsistens. Der ekstrudering er begrenset til ensartede todimensjonale tverrsnitt, kan støping produsere finner som varierer i høyde, stigning og orientering på tvers av en enkelt komponent, integrere monteringsbraketter og interne kanaler, og gi plass til underskjæringer og hule egenskaper som ville være umulig å ekstrudere.
Støpeprosessen for kjøleribber
Å forstå hvordan støping fungerer bidrar til å forklare både egenskapene og begrensningene til kjøleribber produsert på denne måten. Prosessen utspiller seg i flere veldefinerte stadier.
Formdesign og forberedelse
Grunnlaget for enhver formstøpingskjøler er stålformen, også kalt formen. Den består av to halvdeler: den dekke halvparten , som danner en side av komponenten, og ejektor dør halvparten , som danner den andre og inneholder ejektorpinnene som brukes til å skyve den ferdige støpingen ut etter størkning. Linjen der de to halvdelene møtes er kjent som skillelinjen, og plasseringen må velges nøye av verktøydesigneren for å sikre at den ferdige støpen glir rent av dekselhalvdelen og forblir i ejektorhalvdelen når formen åpnes.
Selve dysen er vanligvis maskinert av herdet H13 eller lignende verktøystål som er i stand til å motstå tusenvis av høytrykks- og høytemperaturinjeksjonssykluser. Å designe en dyse for en kompleks kjøleribbe – med mange tynne finner, tette toleranser og integrerte funksjoner – er en betydelig ingeniøroppgave. Dysedesign må ta hensyn til metallstrømningsbaner, kjølekanalposisjoner i dysen, porten og løpeplasseringene, og ventilasjonsarrangementer for å tillate innestengt luft å unnslippe under injeksjon.
Metallsmelting og injeksjon
Når dysen er klargjort og klemt lukket under høyt hydraulisk trykk, injiseres smeltet aluminiumslegering - holdt ved en temperatur typisk mellom 620 °C og 700 °C avhengig av legeringen - inn i dysehulrommet ved trykk som varierer fra omtrent 10 til 175 MPa (1500 til 25 000 psi) for aluminium. Dette høye injeksjonstrykket tvinger det smeltede metallet til å fylle hver eneste detalj i dysehulrommet, inkludert tynne finner og små detaljer, før det rekker å stivne.
Det er to hovedvarianter av støpeprosessen som er relevante for produksjon av kjøleribbe:
- Trykkstøping med varmt kammer: Injeksjonsmekanismen er nedsenket i reservoaret for smeltet metall. Denne metoden er raskere og egnet for legeringer med lavere smeltepunkt som sink. Den er ikke egnet for aluminium, som vil skade de nedsenkede komponentene.
- Kaldkammer pressestøping: Brukes til aluminium og andre høyere smeltende legeringer. Det smeltede metallet øses inn i injeksjonskammeret separat for hvert skudd. Selv om det er litt langsommere enn et varmt kammer, oppnår det de høye trykket som trengs for støping av aluminium og er standardprosessen for kjøleribber i aluminium.
Størkning, utstøting og trimming
Etter injeksjon stivner metallet raskt - i løpet av sekunder - ettersom det overfører varme til den avkjølte stålformen. Dysen åpnes deretter og ejektorstiftplaten driver alle ejektorstiftene samtidig med lik kraft, og skyver støpen rent ut av ejektorhalvdelen uten forvrengning. Forsiktig plassering av utstøterpinnen er avgjørende: pinner som er plassert feil kan etterlate vitnemerker på kjøleribbens overflate eller forårsake lokal belastning som deformerer tynne finner under utstøting.
Den utkastede delen bærer fortsatt innløpet (det størknede metallet i injeksjonsporten), løpere og eventuelt overløpsmateriale fra ventilasjonssystemet. Disse fjernes ved å trimme – enten i en dedikert trimpresse eller for hånd – før kjøleribben flyttes til andre operasjoner. Noen blink (tynne metallfinner ved skillelinjen) kan også kreve fjerning.
Sekundære operasjoner
Avhengig av applikasjonens krav, kan støpte varmeavledere gjennomgå sekundære bearbeidingsoperasjoner for å oppnå strammere toleranser på kritiske dimensjoner – slik som flatheten til monteringsoverflaten som kontakter den elektroniske komponenten – som ikke pålitelig kan holdes i støpt tilstand. Boring, tapping og fresing er vanlige sekundære operasjoner. I høyvolumsproduksjon utføres disse sekundære trinnene ofte på CNC-maskinsentre i tråd med støpecellen, og holder syklustidene korte.
Materialer som brukes i støpekjølere
Valget av legering er en av de viktigste avgjørelsene i støping av kjøleribbedesign, fordi den direkte styrer termisk ledningsevne, støpeevne, mekanisk styrke og vekt.
Aluminiumslegeringer: Det dominerende valget
Aluminiumslegeringer står for det store flertallet av støpte varmeavledere, av en kombinasjon av årsaker: aluminiums iboende termiske ledningsevne, dens lave tetthet (omtrent en tredjedel av stål), dets naturlige oksidlag som motstår korrosjon, dets utmerkede støpeevne ved kommersielt oppnåelige temperaturer, og dets lett tilgjengelighet og resirkulerbarhet. De to aluminiumslegeringene som oftest er spesifisert for støpte kjøleribber er:
| Legering | Termisk ledningsevne | Nøkkelegenskaper | Passer best for |
|---|---|---|---|
| A380 | ~96 W/m·K | Generelle formål dø-avstøpning legering; utmerket fluiditet, dimensjonsstabilitet og bearbeidbarhet; god korrosjonsbestandighet; aksepterer anodisering og pulverlakkering | Forbrukerelektronikk, LED-hus, bilkomponenter, telekommunikasjonsutstyr |
| ADC12 (A383) | ~92–96 W/m·K | Høyt silisiuminnhold gir overlegen flyt for tynnveggede og komplekse geometrier; litt lavere mekanisk styrke enn A380; populær i japanske og asiatiske forsyningskjeder | Komplekse tynnveggede kjøleribber, forbrukerelektronikk, periferiutstyr til datamaskiner |
| A356 / A357 | ~151–160 W/m·K | Betydelig høyere varmeledningsevne enn A380; krever lavtrykks- eller gravitasjonsstøping i stedet for høytrykkspressstøping; varmebehandles | Høyytelses termiske applikasjoner der ledningsevne er prioritet |
| Sinklegeringer (Zamak) | ~110 W/m·K | Høyere tetthet enn aluminium; meget god overflatefinish og dimensjonsnøyaktighet; lavere smeltepunkt passer til støping i varmt kammer; tyngre enn aluminiumekvivalenter | Små, svært detaljerte komponenter; applikasjoner der vekten er mindre kritisk |
Det er verdt å merke seg en iboende avveining i pressestøpelegeringer av aluminium: silisiuminnholdet som gir A380 og ADC12 deres utmerkede støpeevne og flytbarhet reduserer også deres varmeledningsevne sammenlignet med smidde eller gravitasjonsstøpte legeringer. Rent aluminium har en varmeledningsevne på ca. 237 W/m·K; pressstøpelegeringen A380 oppnår bare rundt 96 W/m·K. Ingeniører som krever høyere ledningsevne spesifiserer noen ganger A356.0 produsert ved lavtrykksstøping eller gravitasjonsstøping, og aksepterer en langsommere og noe dyrere prosess i bytte mot overlegen termisk ytelse.
Nye materialer
Pågående materialforskning utvider mulighetene som er tilgjengelige for kjøleribbedesignere. Komposittmaterialer som inneholder keramiske partikler eller karbonfibre blir undersøkt for bruksområder som krever både høy varmeledningsevne og lav vekt utover hva standard aluminiumslegeringer kan gi. Grafenforsterkede nanokompositter representerer en langsiktig forskningsretning, med potensial for dramatiske forbedringer i termisk ledningsevne hvis de kan integreres med hell i kommersielt skalerbare støpeprosesser.
Designhensyn for støpekjølere
Den geometriske friheten til støping er betydelig sammenlignet med ekstrudering, men den er ikke ubegrenset. Effektiv kjøleribbedesign for støping krever nøye samtidig vurdering av termisk ytelse, produksjonsevne og mekanisk integritet.
Fingeometri og tetthet
Finner er den primære mekanismen som en kjøleribbe øker sitt effektive overflateareal med. I en støpt kjøleribbe kan finnene orienteres i flere retninger, varieres i høyde og tykkelse på tvers av delen, og anordnes i pinne, rette, tverrsnittede eller radielle konfigurasjoner som ville være umulig å ekstrudere. Nøkkelgeometriske parametere inkluderer:
- Finnehøyde: Høyere finner øker overflaten, men øker også dybden av dysehulrommet, noe som gjør fylling av tynne finner med smeltet metall mer utfordrende og øker risikoen for kalde stengninger (ufullstendige fyllinger) eller porøsitet.
- Finnetykkelse: Tynnere finner gir flere finner per enhetsbredde (høyere finnetetthet) og dermed større overflateareal, men det er praktiske nedre grenser – typisk rundt 1,0–1,5 mm for aluminiumspressstøping – under hvilke pålitelig fylling ikke kan garanteres.
- Finnestigning (mellomrom): Finner med tettere skråninger øker overflaten, men begrenser luftstrømmen mellom finnene, noe som potensielt reduserer konvektiv varmeoverføring. Optimal pitch avhenger av om kjølingen er naturlig konveksjon eller tvungen luftstrøm, og av hastigheten til den luftstrømmen.
- Finneform: Pinnefinner (sylindriske eller firkantede stolper) fungerer godt under innstøtende luftstrøm fra en direkte montert vifte. Rette parallelle finner fungerer best når luftstrømmen kanaliseres langs lengden. Radialfinnearrangementer er vanlige i runde LED-kjøleribber der naturlig konveksjon dominerer.
Basetykkelse og flathet
Bunnplaten til kjøleribben – den solide delen som kommer i kontakt med den varmegenererende komponenten – må være tykk nok til å spre varme sideveis fra kontaktpunktet over hele finnen, men ikke så tykk at det tilfører unødvendig vekt og materialkostnader. Basetykkelsen bestemmes av den termiske spredningsmotstanden som kreves og av stivheten som trengs for å forhindre vridning under støpeprosessen og i bruk. Grunnflatens flathet er kritisk: selv små hull mellom varmekilden og kjøleribben introduserer betydelig ekstra termisk motstand. CNC-bearbeiding av monteringsflaten etter støping er ofte spesifisert for å sikre flathet innenfor 0,05–0,1 mm.
Utkastvinkler
Trekkvinkler - den svake avsmalningen som påføres alle vertikale overflater av dysehulrommet - er et grunnleggende krav for støpeprosessen. Uten trekk vil støpingen låse seg til dyseveggene ettersom den stivner og trekker seg sammen, noe som gjør utstøting umulig eller forårsaker riving av delen. Standard trekkvinkler for støping av aluminium er typisk 0,5° til 2° for utvendige overflater og 1° til 3° for innvendige overflater (kjerner). For kjøleribbefinner betyr trekkvinkler at finnene er litt tykkere ved bunnen enn ved tuppen, noe som uansett er strukturelt fordelaktig.
Ensartet veggtykkelse
Brå endringer i veggtykkelse forårsaker ujevn størkningshastighet, noe som kan føre til porøsitet, krympehull og restspenninger i støpen. Designere tar sikte på en så jevn veggtykkelse som mulig på tvers av delen, ved å bruke generøse radier ved tykkelsesoverganger og unngå isolerte tykke seksjoner (som er de siste som størkner og dermed mest utsatt for krymping). For kjøleribber betyr dette at finne-til-base-krysset og eventuelle integrerte topper eller monteringsputer bør avrundes nøye.
Plassering av skillelinje og ejektorstift
Skillelinjens plassering påvirker både utseendet til den ferdige kjøleribben og dens dimensjonsnøyaktighet. Blink- og vitnemerker ved skillelinjen er uunngåelige, og deres plassering bør velges for å minimere innvirkning på funksjonelle overflater. Ejektorpinnemerker på kjøleribbeoverflaten er på samme måte uunngåelige, og deres plassering må planlegges slik at de ikke påvirker komponentens monteringsoverflate eller noen overflate som vil være synlig i sluttproduktet.
Overflatebehandlinger for støpekjølere
Støpte aluminiumsoverflater er funksjonelle, men kan forbedres i både termisk ytelse og holdbarhet gjennom en rekke overflatebehandlingsalternativer.
Anodisering
Anodisering is an electrochemical process that converts the natural aluminium oxide layer on the surface into a thicker, harder, and more uniform anodic oxide coating. For heat sinks, anodising offers several benefits: the anodic oxide surface has a higher emissivity than bare aluminium (typically 0.8–0.9 versus 0.05–0.2 for polished aluminium), which increases radiant heat dissipation; the hard coating improves scratch and abrasion resistance; and the anodised surface provides corrosion protection in humid or chemically aggressive environments. However, it is important to note that the anodic oxide layer has very low thermal conductivity, so anodising slightly increases the thermal contact resistance at the component-to-heat-sink interface. For this reason, anodised heat sinks used with thermal interface materials (TIMs) should have the anodising thickness controlled carefully, or the mounting surface masked during anodising.
Merk: Standard A380 aluminiumslegering er ikke ideell for anodisering på grunn av det høye innholdet av silisium og kobber, som gir en ujevn, mørk eller flekkete anodisert finish. For applikasjoner som krever et anodisert utseende av høy kvalitet, bør en legering med lavere silisium som A360 eller ADC1 spesifiseres.
Pulverlakkering
Pulverlakkering påfører et tørt polymerpulver elektrostatisk på kjøleribbens overflate, som deretter herdes i en ovn for å danne en holdbar, jevn film. Den gir god korrosjonsbeskyttelse og tillater et bredt spekter av farger. I likhet med anodisering har polymerbelegget lav varmeledningsevne, så tykkelsen bør minimeres (typisk 60–100 µm) på termisk kritiske overflater. Pulverlakkering er kompatibel med A380 og de fleste andre støpelegeringer av aluminium.
Kulesprengning og tromling
Kuleblåsing eller perleblåsing. Den støpte overflaten fjerner gjenværende blits, forbedrer overflateens jevnhet og øker overflateruheten – noe som øker det effektive overflatearealet for varmeoverføring marginalt. Tumling oppnår lignende resultater for mindre komponenter behandlet i batch. Disse behandlingene brukes ofte som et forberedende trinn før anodisering eller maling.
Galvanisering
I applikasjoner som krever økt overflatehardhet, elektrisk ledningsevne eller spesifikke estetiske egenskaper, er galvanisering med nikkel, krom eller andre metaller et alternativ. Spesielt nikkelbelegg gir utmerket korrosjonsbestandighet og en jevn overflatefinish, og brukes i enkelte telekommunikasjons- og militærelektronikkapplikasjoner.
Fordeler med støpekjølere
Pressstøping tilbyr et sett med fordeler som gjør det til den foretrukne produksjonsruten for kjøleribber i mange brukssammenhenger:
- Kompleks tredimensjonal geometri: Pressstøping kan produsere finne-arrayer med varierende orientering, integrerte monteringsfunksjoner, kanaler og bosser i en enkelt operasjon - geometrier som er umulige eller uoverkommelige dyre med noen annen metode.
- Høy produksjonshastighet: Trykkstøpemaskiner med kald kammer kan oppnå syklustider i størrelsesorden ett til tre minutter per skudd for typiske varmeavlederstørrelser, noe som muliggjør svært høy gjennomstrømning når verktøyet er etablert. Dette gjør pressstøping svært kostnadskonkurransedyktig for store produksjonsvolumer.
- Utmerket dimensjonskonsistens: Alle støpegods fra en gitt dyse er ekstremt tett i dimensjoner, noe som er viktig for elektronikkmontering der kjøleribber må passe nøyaktig sammen med standardiserte komponentpakker og kapslinger.
- Strukturell integritet: Støpte kjøleribber er mekanisk robuste, i stand til å motstå vibrasjoner, støt og de mekaniske belastningene som påføres under montering. Dette gjør dem spesielt verdifulle i bil- og industrimiljøer.
- Nær-nett-form produksjon: Den støpte delen tilnærmer seg den endelige geometrien, og reduserer omfanget av sekundær maskinering og materialavfall sammenlignet med maskinering av en kjøleribbe fra solid billett.
- Integrasjon av flere funksjoner: Monteringsbraketter, kabelhåndteringsfunksjoner, kabinettvegger og kjøleribbefinner kan alle integreres i en enkelt støpt del, noe som reduserer antall separate komponenter, monteringsoperasjoner og potensielle termiske grensesnittskjøter i sluttproduktet.
Begrensninger og utfordringer ved støpingskjølere
Til tross for sine styrker, er ikke pressstøping den optimale løsningen i enhver situasjon. Ingeniører bør være klar over de viktigste begrensningene:
- Høye verktøykostnader: Ståldyser for aluminiumspressstøping er dyre - vanligvis fra flere tusen til titusenvis av pund avhengig av kompleksitet - noe som gjør pressstøping uøkonomisk for små produksjonsmengder. Nullpunktspunktet kontra maskinering fra solide eller andre prosesser avhenger av delens kompleksitet og volum, men pressstøping blir generelt attraktivt over noen få tusen deler per år.
- Porøsitet: Høytrykkspressestøping kan fange luft i dysehulrommet, noe som fører til porøsitet inne i støpingen. Dette er spesielt problematisk for kjøleribber som vil bli utsatt for trykk (som væskekjølte kuldeplater) eller for deler som krever varmebehandling etter støping. Halvsolid pressstøping og vakuumassistert pressstøping er prosessvarianter som reduserer porøsiteten betydelig, med ekstra prosesskostnader.
- Lavere varmeledningsevne enn andre aluminiumsformer: Som nevnt ovenfor reduserer de silisiumrike legeringene som gir aluminiumspressstøping dens utmerkede fluiditet også termisk ledningsevne i forhold til smide legeringer eller støpelegeringer med lavere silisiuminnhold. For applikasjoner med ekstreme termiske krav kan dette være en begrensende faktor.
- Begrensninger for finne-sideforhold: Svært tynne, veldig høye finner er vanskelige å fylle pålitelig med høytrykkspressstøping. Hvis applikasjonen krever en ekstremt høy finnetetthet eller sideforhold utover det støping på en pålitelig måte kan oppnå, kan kjøleavledere med spaltet eller limt finne være mer passende.
- Designendringer er kostbare: Det er dyrt å modifisere formen etter at den er produsert. I motsetning til ekstruderte kjøleribber - hvor en ny ekstruderingsdyse er relativt billig - kan det kreve betydelig omarbeiding eller en helt ny dyse å endre en støpt kjøleribbe.
Trykkstøping vs. andre produksjonsmetoder for kjøleribbe
| Metode | Design kompleksitet | Termisk ledningsevne | Verktøykostnad | Enhetskostnad (høyt volum) | Best for |
|---|---|---|---|---|---|
| Die Casting | Veldig høy (3D) | Middels (~96 W/m·K) | Høy | Lavt | Komplekse former, høyt volum, integrerte funksjoner |
| Ekstrudering | Moderat (2D-profil) | Bra (~150–200 W/m·K) | Lavt | Veldig lavt | Enkle jevne tverrsnitt, middels volum |
| Skikjøring | Høy (thin dense fins) | Veldig bra | Moderat | Moderat | Høy fin density, high performance, moderate volume |
| Smiing | Moderat | Utmerket | Moderat–High | Moderat | Høy strength, high thermal performance |
| Bonded Fin | Veldig høy | Utmerket (copper fins) | Lavt–Moderate | Høy | Ultrahøy ytelse, tilpasset design, lavt volum |
| CNC maskinering | Veldig høy | Utmerket | Lavt (no tooling) | Veldig høy | Prototyper, svært lavt volum, høyeste presisjon |
Bruksområder for støpekjølere
Kombinasjonen av geometrisk frihet, mekanisk robusthet og produksjonseffektivitet gjør støpte kjøleribber til den foretrukne løsningen på tvers av et bredt spekter av bransjer og produktkategorier.
LED belysning
LED-armaturer – spesielt industrilys, gatelys og hagebelysning – er et av de største og raskest voksende bruksområdene for støpte kjøleribber. Den sirkulære eller polygonale geometrien til mange LED-arrayer, kombinert med behovet for å integrere det optiske huset, monteringspunktene og finne-arrayet i en enkelt kompakt og estetisk vurdert komponent, er ideelt egnet for pressstøping. Godt utformede, støpte LED-kjøleribber kan redusere termisk motstand med opptil 20 % sammenlignet med tilsvarende ekstruderte design, noe som direkte forbedrer LED-koblingstemperatur, effektivitet og levetid.
Bilelektronikk
Elektrifiseringen av kjøretøy – elektriske motorer, invertere, innebygde ladere, batteristyringssystemer og avansert elektronikk for førerassistanse – har dramatisk økt kravene til termisk styring av bilkomponenter. Varmeavledere i støpt aluminium er mye brukt i disse applikasjonene fordi de kombinerer høy mekanisk styrke (for å motstå vibrasjoner og mekaniske belastninger), god termisk ytelse, kompatibilitet med overflatebehandlinger i biler, og evnen til å integrere komplekse monterings- og tetningsfunksjoner. Spesielt omformere til elektriske kjøretøy er avhengige av tilpassede støpte kjøleribber eller kalde plater som et viktig strukturelt og termisk styringselement.
Telekommunikasjon og nettverksinfrastruktur
Basestasjonsutstyr, RF-effektforsterkere og nettverkssvitsjer genererer betydelig varme i tettpakkede kabinetter. Støpte kjøleribber lar termisk styring integreres direkte i utstyrshuset, noe som eliminerer behovet for separate kjøleribbekomponenter og reduserer antallet termiske grensesnitt i varmebanen. De kompakte, komplekse geometriene som kan oppnås ved formstøping, er godt tilpasset de romlige begrensningene til moderne telekommunikasjonsutstyr.
Industriell kraftelektronikk
Variable frekvensomformere, kraftomformere, sveiseutstyr og industrielle motorkontrollere krever alle robuste kjøleribber med lang levetid som kan yte pålitelig i miljøer som kan involvere vibrasjoner, forurensning og termisk syklus. Støpte varmeavledere i disse applikasjonene integrerer ofte monteringsfunksjoner for kraftmoduler (IGBT-er, tyristorer, MOSFET-er) direkte i støpingen, noe som reduserer monteringskompleksiteten og sikrer repeterbar, veldefinert kontakt mellom komponenten og kjøleribben.
Forbrukerelektronikk
Fra spillkonsoller og set-top-bokser til strømforsyninger og lydforsterkere, forbrukerelektronikkprodukter drar nytte av støpte kjøleribber når formkravene deres – sirkulær, L-formet eller på annen måte ikke-prismatisk – gjør ekstrudering upraktisk. Kostnadseffektiviteten til støping ved høye volum passer også til massemarkedets produksjonsmiljø for forbrukerelektronikk.
Kvalitetskontroll i produksjon av kjøleribbe i støping
Å sikre jevn kvalitet i støpte kjøleribber krever systematisk kontroll i flere stadier av produksjonsprosessen. Viktige kvalitetskontrolltiltak inkluderer:
- Verifisering av innkommende materiale: Bekrefte legeringssammensetningen til hver smelteladning ved spektrografisk analyse før støpingen begynner.
- Prosessparameterovervåking: Registrering og kontroll av injeksjonstrykk, metalltemperatur, dysetemperatur og syklustid for hvert skudd for å oppdage prosessdrift før det produserer defekte deler.
- Dimensjonell inspeksjon: Bruk av koordinatmålemaskiner (CMM) eller målearmaturer for å verifisere kritiske dimensjoner – spesielt montering av flate flater og finnestigning – på statistisk prøvebasis.
- Porøsitetsdeteksjon: Røntgeninspeksjon eller CT-skanning for applikasjoner der intern porøsitet er uakseptabel, for eksempel trykktette væskekjølekomponenter.
- Termisk ytelsesvalidering: Termisk motstandstesting ved bruk av kalibrerte testoppsett for å verifisere at kjøleribber oppfyller den spesifiserte termiske ytelsen før de slippes til produksjon.
Konklusjon
Pressstøpte kjøleribber representerer en svært dyktig og bredt brukt løsning for termisk styring av elektroniske og kraftsystemer på tvers av bransjer, fra forbrukerelektronikk og LED-belysning til bilelektrifisering og industriell kraftkonvertering. Deres evne til å produsere komplekse tredimensjonale finnegeometrier, integrere flere funksjonelle funksjoner i en enkelt komponent og levere jevn kvalitet ved høye produksjonsvolumer gir dem fordeler som ingen annen produksjonsprosess replikerer fullt ut.
Den tekniske beslutningen om å spesifisere en støpt kjøleribbe krever nøye balansering av kravene til termisk ledningsevne, geometrisk kompleksitet, produksjonsvolum, verktøyinvesteringer og behov for overflatefinish. Når disse faktorene stemmer overens – spesielt når produksjonsvolumene er høye, er geometrien kompleks, og mekanisk robusthet betyr noe sammen med termisk ytelse – er pressstøping konsekvent det mest effektive og økonomiske valget. Ettersom strømtetthetene i elektronikk fortsetter å øke og termisk styring blir stadig mer kritisk for produktets pålitelighet, vil støpingskjølere forbli en hjørnesteinsteknologi i termoingeniørens verktøysett.