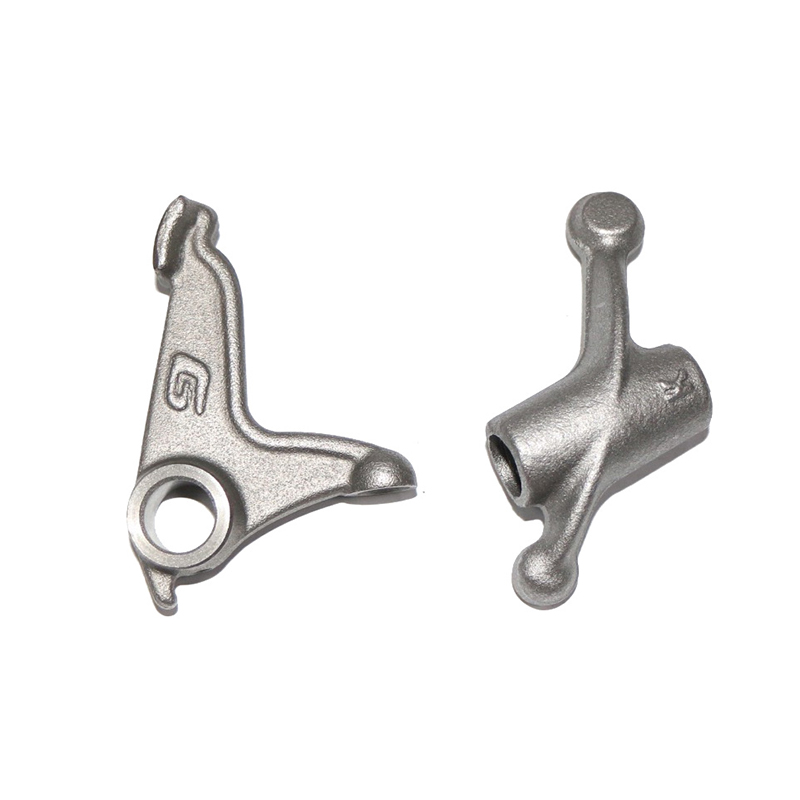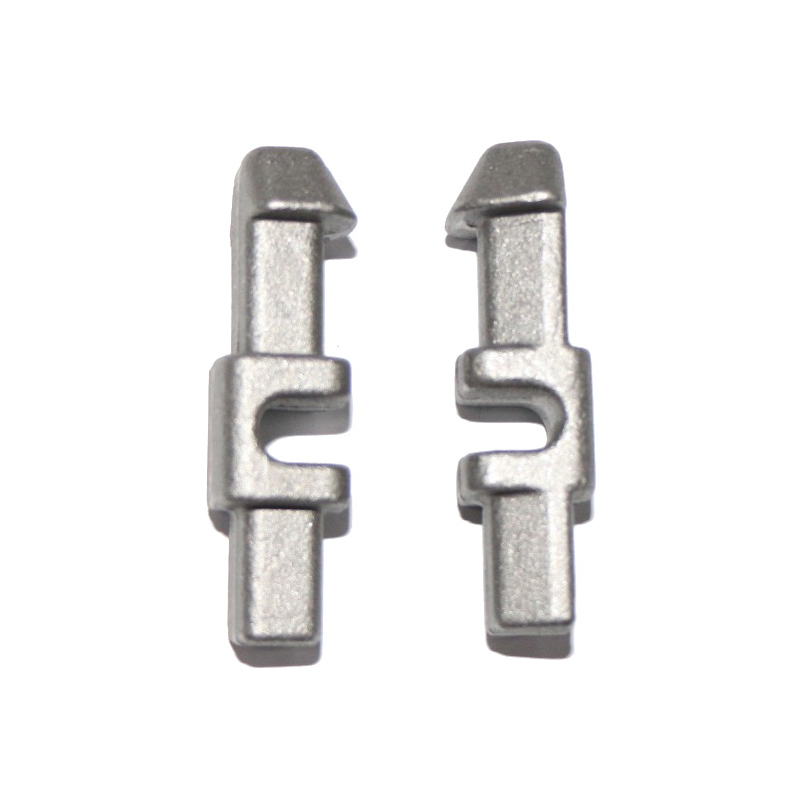
Sinktrykkstøping er en høytrykksmetallstøpemetode hvor smeltet sinklegering tvinges inn i et herdet stålformhulrom ("dysen") ved trykk som typisk varierer fra 1 000 til 30 000 psi. Legeringen størkner raskt inne i dysen, og produserer en dimensjonsstabil, nesten nettformet del som ofte krever liten eller ingen sekundær maskinering.
Sammenlignet med andre støpemetaller som aluminium, magnesium eller kobber, tilbyr sink en unik kombinasjon av egenskaper: lavt smeltepunkt (~420 °C / 788 °F) , høy fluiditet, overlegen støpeevne og utmerket mekanisk styrke. Disse egenskapene gjør sink til det foretrukne valget for intrikate tynnveggede komponenter og deler som krever høypresisjonsdetaljer.
To primære maskinkonfigurasjoner brukes i sink støpeprosess : den varmt kammer maskin (den vanligste for sink) og den sjeldnere brukt kaldt kammer maskin. I varmekammermaskiner er injeksjonsmekanismen nedsenket i reservoaret for smeltet metall, noe som muliggjør svært raske syklustider - typisk 400–900 skudd i timen.
Trinn-for-trinn-oversikt over sink-støpeprosessen
Sinkstøpeprosessen følger en tett kontrollert sekvens av operasjoner. Hvert trinn påvirker direkte dimensjonsnøyaktigheten, overflatefinishen og den strukturelle integriteten til den endelige komponenten.
Dysehalvdelene rengjøres og sprayes med et slippmiddel (diesmøremiddel). Dette forhindrer stikking, kontrollerer termiske gradienter og forlenger matrisens levetid.
Dekseldysen og ejektordysen er hydraulisk lukket og låst under høy klemkraft - nok til å motstå injeksjonstrykk under fylling.
Smeltet sink ved ~430–450 °C injiseres inn i dysehulrommet via svanehalsen og munnstykket (varmt kammer) med nøyaktig kontrollert hastighet og trykk.
Legeringen fryser i løpet av millisekunder til sekunder. Dysetemperatur, kjølekanaler og legeringssammensetning styrer størkningshastigheten og mikrostrukturen.
Når den er størknet, åpnes dysen og ejektorstifter skyver støpen ut av dysehulrommet. Riktig ejektordesign forhindrer forvrengning av tynne funksjoner.
Porter, løpere og blitser trimmes (ofte ved hjelp av automatiserte trimmatriser). Etterbehandling kan omfatte kuleblåsing, plettering, pulverlakkering eller CNC-maskinering.
Hele syklusen - fra injeksjon til utstøting - tar vanligvis 5 til 40 sekunder , avhengig av delens kompleksitet og veggtykkelse. Denne raske syklustiden er en av de viktigste økonomiske fordelene ved sinkstøpeprosessen.
Vanlige sinklegeringer som brukes i formstøping
Valget av sinklegering påvirker i stor grad de mekaniske egenskapene, korrosjonsmotstanden og dimensjonsstabiliteten til den støpte delen. ZAMAK-familien (et akronym fra de tyske ordene for dets metaller: sink, aluminium, magnesium, kobber) representerer den mest brukte gruppen av sink-støpelegeringer over hele verden.
| Legering | Al % | Cu % | mg % | Strekkstyrke | Nøkkelegenskaper |
|---|---|---|---|---|---|
| ZAMAK 2 (legering 2) | 4.0 | 3.0 | 0.04 | ~359 MPa | Høyeste styrke og hardhet til ZAMAK-familien; god krypemotstand |
| ZAMAK 3 (legering 3) | 4.0 | 0.10 | 0.04 | ~283 MPa | Mest brukt; utmerkede støpeegenskaper; dimensjonsstabilitet |
| ZAMAK 5 (legering 5) | 4.0 | 1.0 | 0.04 | ~328 MPa | Høyere styrke enn #3; bedre krypemotstand; vanlig i Europa |
| ZAMAK 7 (legering 7) | 4.0 | 0.01 | 0.005 | ~283 MPa | Modifisert #3 med lavere Mg; overlegen fluiditet; tynnere vegger mulig |
| ZA-8 | 8.4 | 1.0 | 0.02 | ~374 MPa | Høyere aluminium; støpbare varmekammer; gode bæreegenskaper |
| ZA-27 | 27.0 | 2.2 | 0.015 | ~426 MPa | Sinklegering med høy styrke; lett; Kun gravitasjon/kjølekammer |
ZAMAK 3 står for omtrent 70 % av alle sinkstøpegods produsert i Nord-Amerika på grunn av sin eksepsjonelle balanse mellom støpeevne, mekaniske egenskaper og kostnadseffektivitet. Når høyere styrke kreves uten å ofre dimensjonsnøyaktighet, ZAMAK 5 er den typiske oppgraderingen.
Fordeler med sinkstøping
Sinkstøpeprosessen tilbyr en overbevisende kombinasjon av fordeler som få alternative produksjonsmetoder kan matche samtidig. Å forstå disse fordelene hjelper ingeniører og innkjøpsspesialister med å ta informerte valg av materialvalg
Sinkpressestøpte oppnår rutinemessig toleranser på ±0,025 mm på kritiske egenskaper, noe som reduserer eller eliminerer kostbare sekundære maskineringsoperasjoner.
Sinkstøpemaskiner med varme kammer kan produsere hundrevis av skudd i timen, og støtter produksjon av store volum til lavere enhetskostnader enn mange konkurrerende prosesser.
Den høye fluiditeten til smeltet sink muliggjør fylling av tynne vegger (så tynne som 0,3 mm), underskjæringer, gjenger og intrikate indre passasjer i en enkelt støpeoperasjon.
Ståldyser brukt i sinkpressstøping varer betydelig lenger enn de for aluminium - ofte over 1 000 000 skudd - og reduserer amortiserte verktøykostnader per del.
Som-støpte sink-overflater er glatte nok for direkte plettering, maling eller pulverlakkering uten omfattende overflatebehandling, noe som reduserer etterbehandlingskostnadene.
Sink danner naturlig en beskyttende patina, og sinkstøpegods er svært mottakelige for elektroplettering, anodisering og kromatomdannelsesbelegg for forbedret beskyttelse.
Bransjeanvendelser av sinkstøpegods
Allsidigheten til sinkstøpeprosessen har gjort den uunnværlig på tvers av et bemerkelsesverdig bredt spekter av industrier. Fra forbrukerelektronikk til tunge bilkomponenter, støpte sinkdeler finnes overalt hvor høy presisjon, styrke og kosmetisk kvalitet krysser behovet for kostnadseffektiv produksjon i høyvolum.
Store sluttbruksindustrier
I bilindustrien , sinkstøpegods vises i forgassere, drivstoffsystemkomponenter, dørhåndtak, sikkerhetsbeltemekanismer, rattstammedeler, og i økende grad i elektriske kjøretøykomponenter (EV) som krever elektromagnetisk skjerming. Evnen til å integrere flere funksjoner i en enkelt støping reduserer monteringstrinn og vekt i kjøretøysystemer.
Den forbrukerelektronikk sektoren er sterkt avhengig av sinkstøping for bærbare hengsler, kamerahus, koblingshus og kjøleribber, der kombinasjonen av EMI-skjermingsevne, termisk ledningsevne og presis dimensjonskontroll er avgjørende for produktets ytelse.
Viktige designhensyn for sinkpressstøping
Vellykket sinkstøping begynner med design for produksjonsevne (DFM) . Ingeniører som forstår prosessbegrensningene og egenskapene tidlig i designfasen, oppnår bedre delkvalitet, lavere verktøykostnader og raskere tid-til-marked.
Veggtykkelse
Ensartet veggtykkelse fremmer jevn størkning og minimerer krympingsfeil. Anbefalt nominell veggtykkelse for støpegods av sink er 1,0–3,5 mm , selv om vegger så tynne som 0,3 mm kan oppnås med ZAMAK 7. Brå endringer i snitttykkelse bør unngås eller endres med gradvis avsmalning.
Utkastvinkler
Utkastvinkler på 0,5° til 2° på flater parallelt med skillelinjens retning tillate ren utkasting uten å forvrenge delen. Innvendige vegger og dype lommer krever større trekkvinkler for å kompensere for metallkrymping på kjernene.
Ribber og sjefer
Ribbene bør være 50–70 % av den tilstøtende veggtykkelsen og plasseres for å stivne uten å skape synker eller porøsitet. Bosser (hevede sylindriske trekk for festemidler) bør ha kjernestifter for å kontrollere veggens konsistens og støttes av kiler for styrke.
Underskjæringer og sidehandlinger
Underskjæringer krever sidehandlinger (glidekjerner) i dysen, noe som øker verktøyets kompleksitet og kostnad. Når utformingen tillater det, vil konvertering av eksterne underskjæringer til tilsvarende funksjoner som kan oppnås uten sidehandlinger redusere kostnadene betydelig og forbedre produksjonspåliteligheten.
Toleranser og krymping
ZAMAK 3 har en lineær krymping på ca. 1,17 %. Dysedesignere kompenserer ved å skalere hulrommet riktig. Generelle toleranser på ±0,076 mm per 25 mm dimensjon er oppnåelige i produksjon; kritiske funksjoner kan holdes til ±0,025 mm med riktig port og prosesskontroll.
Vanlige feil og kvalitetskontroll i sinkpressstøping
Selv med de iboende fordelene med sink som et støpemetall, kan prosessvariasjoner introdusere defekter som kompromitterer delens integritet eller utseende. Å forstå de grunnleggende årsakene til vanlige defekter gjør det mulig for prosessingeniører å implementere forebyggende tiltak og opprettholde konsistent utskriftskvalitet.
- Porøsitet Gass- eller krympingshull i støpegodset. Forårsaket av innestengt luft, for høy injeksjonshastighet eller utilstrekkelig ventilasjon. Utbedret ved å optimalisere port-/løperdesign, legge til vakuumassistanse eller justere injeksjonsparametere.
- Cold Shuts Synlige sømlinjer der to metallstrømfronter møtes uten å smelte sammen. Resultatet av utilstrekkelig metalltemperatur, langsom injeksjon eller dårlig plassering av porten. Korrigert ved å heve metalltemperaturen eller redesigne portsystemet.
- Flash Tynne finner av metall ved skillelinjen eller rundt utkasterstifter. Forårsaket av slitte dyser, utilstrekkelig klemkraft eller for høyt injeksjonstrykk. Krever dysevedlikehold, justering av klemkraft eller justering av injeksjonsparameter.
- Feilkjøring Ufullstendig fylling av dysehulrommet. Vanligvis på grunn av lav metalltemperatur, utilstrekkelig injeksjonstrykk eller tynne vegger som fryser før hulrommet fylles. Adressert gjennom temperaturjustering og portredesign.
- Interdendritisk krymping Porøsitet under overflaten i midten av tykke seksjoner på grunn av krymping av størkning. Minimeres gjennom ensartet veggdesign, intensiveringstrykk og riktig formkjøling.
- Blemmer Overflatebobler som oppstår etter plettering eller maling, forårsaket av porøsitet under overflaten som ekspanderer under varme. Forhindres ved å kontrollere porøsiteten på støpestadiet gjennom prosessoptimalisering.
Moderne sink-støpeoperasjoner bruker en omfattende tilnærming til kvalitetsstyring som kombinerer Statistisk prosesskontroll (SPC) , røntgeninspeksjon, CMM-dimensjonal verifisering og automatiserte synssystemer for å oppdage og adressere defekter i sanntid.
Bærekraft og sinkstøpeprosessen
Ettersom produksjonsindustrien står overfor økende press for å redusere miljøpåvirkningen, tilbyr sinkstøpeprosessen iboende bærekraftsfordeler som fortjener anerkjennelse. Sink er et av de mest resirkulerte metallene på jorden, og den lukkede sløyfen til støping minimerer materialavfall.
Den lavere smeltetemperatur av sinklegeringer gir direkte lavere energiforbruk per kilo støpt metall sammenlignet med aluminium eller kobberlegeringer. Dysens levetid er også lengre, noe som reduserer forbruket av energikrevende verktøystål over produksjonstiden til en komponent.
Videre evnen til å produsere komponenter i nesten nettform med minimal etterbearbeiding reduserer spongenerering og energien forbundet med sekundæroperasjoner. Etter hvert som produsenter etterstreber ISO 14001 miljøsertifisering og reduksjon av karbonavtrykk, blir sinkpressstøpingens iboende sirkulære økonomiprofil et stadig viktigere valgkriterium.
Fremtidige trender innen sinkstøpingsteknologi
Den zinc die casting industry continues to evolve in response to demands for tighter tolerances, higher complexity, lower weight, and improved sustainability. Several emerging trends are reshaping the technological landscape of this process.
Tixostøping av sink
Tiksostøpeprosesser injiserer sink i en halvfast, tiksotropisk tilstand, reduserer porøsiteten og forbedrer mekaniske egenskaper sammenlignet med konvensjonell fullvæskeinjeksjon. Selv om de er mer komplekse, kan tiksostøpte sinkkomponenter nærme seg smidde materialegenskaper i kritiske bruksområder.
Integrert simulering og AI-prosesskontroll
Avanserte simuleringsverktøy for dysefylling (som MAGMASOFT og Flow-3D) brukes nå rutinemessig for å optimalisere port- og løpedesign, forutsi krymping og identifisere hot spots før stålskjæring. I økende grad, maskinlæringsalgoritmer blir distribuert på støpemaskiner for å dynamisk justere prosessparametere basert på sensordata, redusere skraphastigheter og forbedre prosesskonsistensen.
Multi-Material & Insert Casting
Den zinc die casting process is well-suited to overmolding around inserts of other materials — steel pins, copper conductors, polymers, or ceramics. This capability supports the production of complex multi-functional components that combine the properties of zinc with other materials in a single manufacturing step.
Miniatyrisering og mikrostøping
Fremskritt innen produksjon av dyse og injeksjonskontroll har aktivert mikro støping av sinkkomponenter som veier mindre enn 1 gram med egenskaper målt i hundredeler av en millimeter. Applikasjoner innen mikroelektronikk, medisinsk utstyr og presisjonsinstrumentering fortsetter å utvide grensene for hva sinkstøping kan oppnå.
Den zinc die casting process remains one of the most technically mature yet continuously advancing manufacturing technologies available to product engineers and designers. Its unique combination of høy dimensjonsnøyaktighet, utmerket overflatefinish, raske syklustider, lang levetid for dyse, designfleksibilitet og iboende resirkulerbarhet posisjonerer sinkstøping som en varig hjørnestein i presisjonsmetallproduksjon.
Enten du velger ZAMAK 3 for et høyvolums forbrukerelektronikkhus, ZAMAK 5 for en bilkonstruksjonsbrakett eller ZA-27 for en høystyrkelagerkomponent, gir sinkstøpeprosessen en vei til komplekse metalldeler av høy kvalitet til et kostnads- og ytelsesnivå som alternativer sliter med å matche. For ingeniører som er villige til å engasjere seg i prosessen tidlig i designsyklusen, fortsetter støping av sink å åpne opp for nye muligheter innen produktinnovasjon.