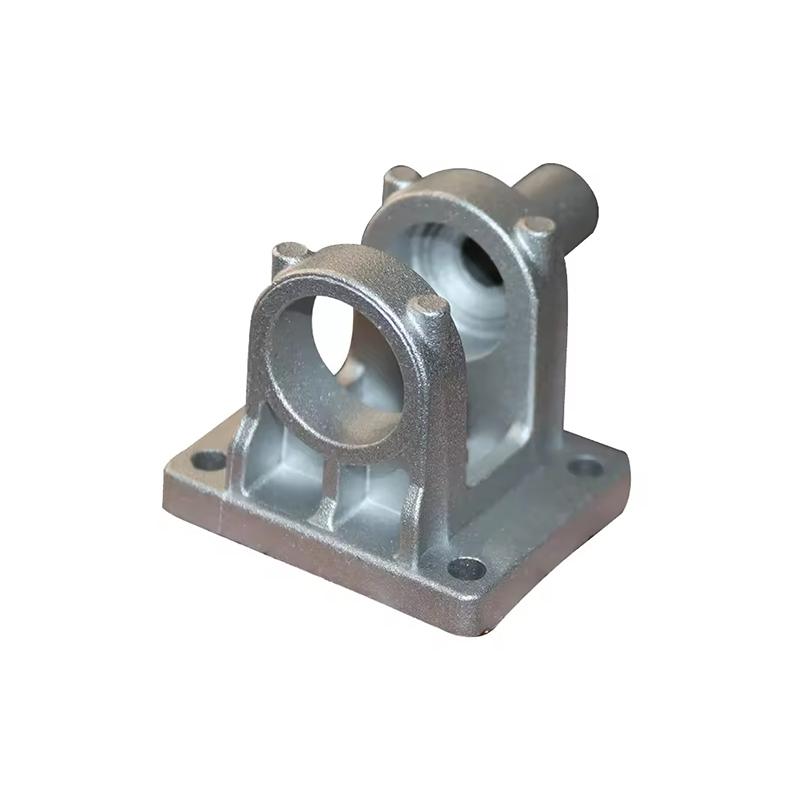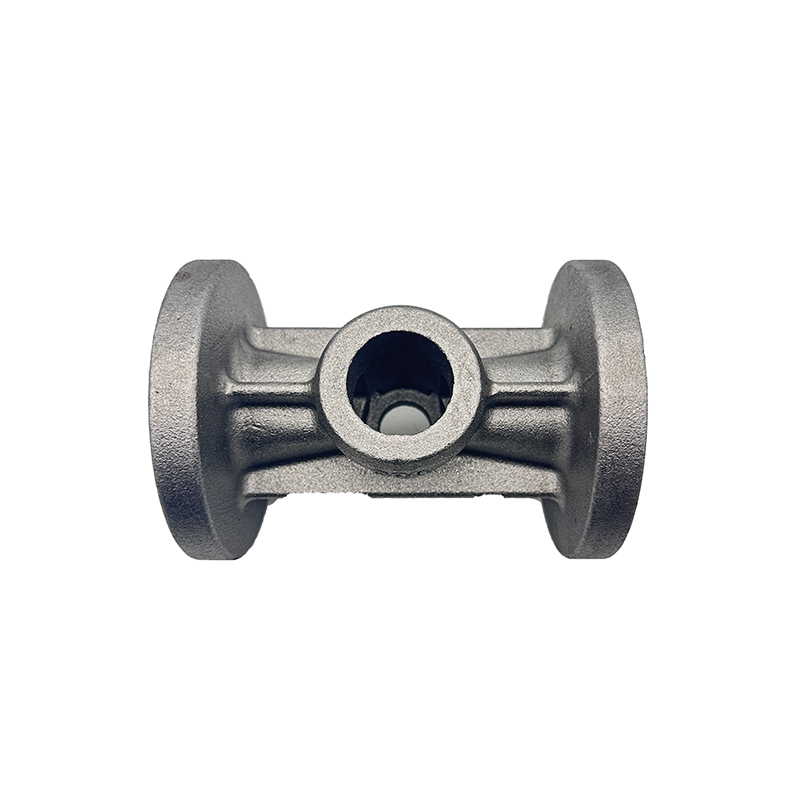
En stille, men konsekvent revolusjon omformer det globale støpeindustrien . Drevet av imperativet til «Ny produktivitet» – et rammeverk som integrerer avansert materialvitenskap, intelligent produksjon og grønn prosessteknikk – redefinerer høyytelses støpegods i rustfritt stål og legert stål hva presisjonsproduksjon kan oppnå for avanserte industrielle applikasjoner.
I flere tiår inntok støpesektoren en paradoksal posisjon i tungindustrien: avgjørende for nesten alle produserte produkter, men likevel oppfattet som en lavteknologisk råvareprosess som er motstogsdyktig mot meningsfull innovasjon. Den oppfatningen er nå foreldet. Skjæringspunktet mellom beregningsmetallurgi, digitalt kontrollert størkning, kvalitetssystemer med lukket sløyfe og lavkarbon prosesskjemi har løftet presisjonsstøping til et strategisk teknologidomene – et som avanserte produsenter innen romfart, energi, medisinsk utstyr og avansert mobilitet i økende grad anerkjenner som en konkurransedyktig differensiator snarere enn en ettertanke i forsyningskjeden.
Forstå "Ny produktivitet" i casting-konteksten
Konseptet med ny produktivitet i produksjon overskrider konvensjonelle effektivitetsmål. Den beskriver et kvalitativt skifte i produktivkreftene som er tilgjengelige for industrielle organisasjoner – en som er preget av sammensmeltingen av avansert teknologi, høykompetent menneskelig ekspertise og tenkning på systemnivå over hele verdikjeden. I støpeindustrien manifesterer New Productivity seg over tre sammenkoblede dimensjoner.
Teknologiintegrasjon som en produktiv kraft
Tradisjonell støping var avhengig av akkumulert håndverkskunnskap, empirisk utledede prosessparametere og inspeksjon etter prosess for å styre kvaliteten. New Productivity erstatter denne reaktive modellen med en proaktiv, datadrevet. Simuleringsprogramvare forutsier størkningsfronter, termiske gradienter og dannelse av krympeporøsitet før den første hellingen skjer. Sensorarrayer innebygd i formverktøy gir termisk tilbakemelding i sanntid som lukker sløyfen mellom designhensikt og fysisk utfall. Automatiserte ikke-destruktive evalueringssystemer – computertomografi, ultralyd med fasearray, digital radiografi – erstatter statistisk prøvetaking med 100 % volumetrisk inspeksjon av kritiske støpegods.
Sammen komprimerer disse teknologiene den tradisjonelle støpeutviklingssyklusen fra måneder til uker mens de samtidig hever kvalitetsgulvet. Resultatet er ikke bare raskere produksjon av eksisterende design, men evnen til å produsere geometrier, legeringssammensetninger og dimensjonstoleranser som tidligere var uoppnåelige.
Menneskelig kapital og kunnskapssystemer
Ny produktivitet krever også en transformert humankapitalprofil. Metallurgen som forstår legeringsterodynamikk, prosessingeniøren som kan tolke utdata fra størkningssimulering, og dataforskeren som kan bygge prediktive kvalitetsmodeller må jobbe som et integrert team i stedet for sekvensielle spesialister. Støperier som har foretatt denne organisasjonsovergangen rapporterer komprimering av tidslinjer for introduksjon av nye produkter med 30–50 % og reduksjon av avvisningsrater for første artikkel med sammenlignbare marginer.
Systemisk verdikjedetenkning
Kanskje det viktigste er at New Productivity omformer støpeleverogøren som en samarbeidsutviklingspartner i stedet for en komponentleverogør. Når en turbinbladprodusent og dens støpeleverandør i fellesskap optimaliserer legeringssammensetning, kjølekanalgeometri og overflatefinishkrav ved bruk av delte simuleringsmodeller, er resultatet komponenter som yter bedre i drift samtidig som de bruker mindre ressurser å produsere. Denne systemiske tilnærmingen – optimalisering på tvers av organisasjonsgrenser i stedet for innenfor dem – er den definerende egenskapen til New Productivity i presisjonsstøping.
Ny produktivitet i støping handler ikke bare om støping mer presist – det handler om å gjøre presisjon i seg selv til en plattform for samtidige fremskritt innen ytelse, bærekraft og økonomisk konkurranseevne.
Metallurgisk fundament: Støpegods i rustfritt stål
Støpegods i rustfritt stål inntar en kritisk posisjon i avansert produksjon der korrosjonsmotstand, styrke ved forhøyede temperaturer og dimensjonsintegritet må eksistere side om side. Presisjonsstøpingsrevolusjonen har utdypet egenskapene til enhver større familie av rustfritt stål, og låser opp bruksområder som tidligere kun var tilfredsstilt med smidde eller smidde produkter til betydelig høyere kostnader.
Austenittiske karakterer: Arbeidshesten omdefinert
CF8M (støpt ekvivalent på 316L) er fortsatt den dominerende austenittiske støpekvaliteten for kjemiske prosesser, farmasøytiske og næringsmiddelbaserte applikasjoner. Avansert smeltingspraksis – raffinering av argon-oksygen dekarburisering (AOD) etterfulgt av vakuumavgassing – oppnår nå konsekvent karboninnhold under 0,03 % , eliminerer sensibiliseringsrisiko i sveisevarmepåvirkede soner og muliggjør bruk i aggressive halogenidmiljøer uten intergranulær korrosjon. Kontrollerte silisium- og mangantilsetninger forbedrer støpeevnen uten at det går på bekostning av korrosjonsmotstanden, mens nitrogen-mikrolegering styrker austenittmatrisen ved å herde mellom faste stoffer.
Høylegerte austenittiske kvaliteter - spesielt CN3MN (6Mo superaustenittisk) familie – representerer grensen for ytelse i rustfritt støping. Med ekvivalenttall for gropmotstand (PREN) som overstiger 45, motstår disse legeringene kloridindusert grop- og sprekkkorrosjon i sjøvannsavsalting, offshore olje og gass, og røykgassavsvovlingstjenester der konvensjonelle 316L støpegods ville mislykkes i løpet av måneder.
Dupleks og superdupleks støping
Den dupleks rustfrie stålfamilien – kjennetegnet ved en balansert austenitt-ferrittmikrostruktur – gir en overbevisende kombinasjon av korrosjonsmotstand som nærmer seg den for høylegerte austenitter med flytestyrke som er omtrent dobbelt så høy som standard austenittiske kvaliteter. CD4MCuN and CD3MN (støpte ekvivalenter av 2205 dupleks) har fått betydelige markedsandeler innen pumpehus, ventilhus og impellere som betjener kjemiske, avsaltings- og undervannssektorene.
Presisjonskontroll av austenitt-ferrittfasebalansen – ideelt opprettholdt mellom 40 % og 60 % ferritt – er den sentrale metallurgiske utfordringen i dupleksstøping. Moderne støperier oppnår dette gjennom tett kontrollert nitrogenpartialtrykk under AOD-raffinering og presis styring av kjølehastigheter etter størkning gjennom instrumentert formdesign. Støpegods som avviker fra målfasebalansen viser forringet seighet, redusert korrosjonsmotstand og følsomhet for sigmafasesprøhet under bruk ved middels temperaturer.
Austenittisk (CF8M / CF3M)
Optimalisert for korrosjonsbestandighet i kjemiske og farmasøytiske miljøer. AOD-vakuumraffinering oppnår C under 0,03%. PREN 25–35.
Super-austenittisk (CN3MN)
6Mo-kvaliteter for ekstreme halogenmiljøer. PREN over 45. Avsvovlingstjeneste for sjøvann og røykgass. Støpt flytegrense 240–310 MPa.
Dupleks (CD4MCuN / CD3MN)
Balansert austenitt-ferritt. Flytegrense 2x austenittiske karakterer. Pumpe-, ventil- og impellerapplikasjoner. N-kontrollert fasebalanse kritisk.
Martensittisk (CA15 / CA6NM)
Høy hardhet og slitestyrke for hydrauliske turbinløpere, pumpehjul. CA6NM tilbyr overlegen seighet sammenlignet med CA15 i hydroservice.
Martensittiske karakterer for høystressapplikasjoner
Der slitestyrke og hardhet har forrang over korrosjonsmotstand, martensittiske støpegods i rustfritt stål - spesielt CA6NM — dominerer bruken av vannkraftturbiner og pumpehjul. Den kontrollerte tempereringsbehandlingen på CA6NM-støpegods produserer en temperert martensitt-mikrostruktur med strekkstyrker på 760–965 MPa, Charpy-støtseighet som overstiger 100 J, og tilstrekkelig duktilitet til å overleve de sykliske hydrauliske belastningene fra elve- og pumpekraftproduksjon. Store CA6NM løpere på over 70 tonn i ett stykke konstruksjon representerer en av de mest krevende presisjonsstøpeprestasjonene i moderne industri.
Alloy Steel Castings: Engineering for ekstrem ytelse
Mens støpegods i rustfritt stål adresserer korrosjonsdominerte miljøer, tjener støpegods av legert stål et komplementært domene: applikasjoner som krever ekstrem mekanisk ytelse – høy styrke, slagfasthet, slitestyrke eller krypemotstand ved forhøyede temperaturer – ofte i fravær av aggressive korrosive medier.
Lavlegerte høystyrkestøpegods
Den 8630 and 4340 Ekvivalente støpekvaliteter leverer strekkstyrker som overstiger 1000 MPa med Charpy-støtverdier som er egnet for arktisk service ved –60°C, og tjener kritiske applikasjoner i undervannsbrønnhodeutstyr, gruvemaskineri og storskala strukturelle komponenter i mobilkraner og løfteutstyr. Presisjonskontroll av karbonekvivalenter (CE) er avgjørende for sveisbarhet uten forvarming i feltreparasjonsscenarier – et kritisk krav for støpegods som kan trenge vedlikehold på avsidesliggende steder.
Krom-molybden krypebestandige kvaliteter
Petrokjemiske og kraftgenererende applikasjoner utsetter støpegods for vedvarende belastninger ved temperaturer fra 400 °C til 650 °C, forhold der konvensjonelt karbonstål kryper uakseptabelt. Den WC6 (1,25 Cr-0,5 Mo) og WC9 (2.25Cr-1Mo) legert stål støping karakterer, og de mer avanserte C12A (9Cr-1Mo-V) karakter avledet fra P91 smide rørspesifikasjoner, gir krypestyrken og oksidasjonsmotstanden som kreves av dampturbinhus, ventilhus i høytrykks dampsamlinger og reaktortrykkbeholderkomponenter.
Den precision casting of C12A and its variants requires exceptionally tight control of boron, nitrogen, and niobium micro-additions that stabilize the tempered martensitic lath structure responsible for long-term creep strength. Unauthorized substitution with lower-grade Cr-Mo alloys—a historical quality risk in the sector—is now largely mitigated by portable XRF alloy verification integrated into receiving inspection workflows at progressive end-user facilities.
Slitasjebestandige støpegods av legert stål
Gruvedrift, sement- og tilslagsbehandling påfører alvorlig slitasje på støpegods. Høykrom hvitt jern og Hadfield manganstål (11–14 % Mn austenittisk) representerer motsatte ender av det tribologiske spekteret: hvitt jern tilbyr maksimal slitestyrke gjennom sin karbidforsterkede mikrostruktur, men begrenset slagfasthet; Hadfield austenittisk mangan arbeidsherder under støt for å utvikle overflatehardheter som overstiger 500 HBW, samtidig som den beholder kjerneseigheten som forhindrer sprø brudd. Presisjonsstøping gjør det mulig å produsere begge kvalitetene i komplekse geometrier - knuseforinger, freseforinger, skjæretenner - som optimerer slitasjeoverflatens geometri for å forlenge levetiden utover det jevne flate støpegods tillater.
| Legeringsgrad | Viktige legeringselementer | Typisk applikasjon | Ytelsesfordel |
|---|---|---|---|
| 8630 Tilsvarende | Ni Cr Mo | Undervanns brønnhoder, krankroker | 1000 MPa UTS, arktisk seighet |
| WC6 (1,25 Cr-0,5 Mo) | Cr Mo | Dampventilhus, turbinhus | Krypestyrke til 550°C |
| C12A (9Cr-1Mo-V) | Cr Mo V NB | Ultra-superkritiske dampturbiner | Krypestyrke til 650°C, oksidasjonsmotstand |
| Hadfield Mn Steel | Mn 11–14 % | Crusher liners, mill liners | Arbeidsherding til 500 HBW under støt |
| Høy-Cr hvitt jern | Cr 15–28 % C 2,5–3,5 % | Slurry pumpeforinger, impellere | Maksimal slitestyrke, HRC 58–65 |
| Nedbørsherdet | Ni Cu Al | Strukturelle støpegods til romfart | Høy styrke-til-vekt, dimensjonsstabilitet |
Prosessinnovasjon: Presisjonsteknikken
Overlegen legeringskjemi er nødvendig, men utilstrekkelig for støperesultater med høy ytelse. Prosesskjeden som forvandler flytende metall til en ferdig støping – fra formdesign gjennom størkningskontroll, varmebehandling og etterbehandling – bestemmer om legeringens potensielle egenskaper realiseres i den endelige komponenten.
- 01
Computational Casting Design
Finite element størkningssimulering (ved bruk av plattformer som MAGMASOFT, ProCAST eller AnyCasting) forutsier porøsitetsdannelse, varmerevnemottakelighet og mikrostrukturell gradientfordeling før verktøyet kuttes. Topologioptimerte port- og riseringssystemer minimerer utbyttetap samtidig som de sikrer retningsbestemt størkning mot strategisk plasserte matere. Virtual DOE (Design of Experiment) erstatter kostbare fysiske forsøk for prosessparameteroptimalisering.
- 02
Avansert smelting og raffinering
Argon-Oxygen Decarburization (AOD)-omformere muliggjør presis kontroll av karbon, svovel og nitrogen i rustfritt stål og legert stål, samtidig som de minimerer kromoksidasjonstap. Vakuuminduksjonssmelting (VIM) og Vacuum Arc Remelting (VAR)-sekvenser brukt på superlegeringer og førsteklasses støpelegeringer for romfart leverer nesten null inklusjonsinnhold og kontrollerte dendrittiske kornstrukturer som er avgjørende for roterende komponentintegritet.
- 03
Muggteknologi og termisk håndtering
Investeringsstøpeskallsystemer med konstruerte permeabilitetsprofiler, sandstøpeformer med termisk tilpasset motsand, og permanent formverktøy med konforme kjølekanaler – muliggjort av metalladditivproduksjon – gir enestående kontroll over lokale størkningshastigheter. Kontrollert retningsbestemt størkning eliminerer likeaksede kornsoner i kritiske seksjoner, og produserer søyleformede eller enkeltkrystallmikrostrukturer i legeringsstøpegods med høy temperatur.
- 04
Overvåking under prosess og adaptiv kontroll
Denrmocouple arrays embedded in mold tooling feed real-time thermal data to process control systems that adjust cooling water flow, mold opening sequences, or localized heating element activation to maintain target solidification profiles. Machine vision systems on shake-out and cleaning lines detect surface anomalies while the casting is still at process temperature, enabling immediate corrective action before downstream operations add value to potentially defective parts.
- 05
Presisjons varmebehandling
Digitalt kontrollerte ovnsatmosfærer med termoelementtetthet som er tilstrekkelig til å oppnå temperaturensartethet innenfor 5 °C over belastningen transformerer som støpte mikrostrukturer for å oppnå målspesifikasjoner for mekaniske egenskaper. Styring av bråkjølingshastigheten – ved hjelp av bråkjølingsmedier av polymer, vann eller tvungen luft – kontrollerer starttemperaturer for martensitt og endelige hardhetsgradienter i støpegods av gjennomherdet legert stål. Varmebehandlingssykluser etter sveis påført rustfrie sveisereparasjonssoner verifiseres ved hardhetsgjennomgang og slagtesting fra kupongprøver behandlet sammen med produksjonsstøpegods.
- 06
Ikke-destruktiv evaluering og digitale kvalitetsposter
Automatisert computertomografi (CT) skanning av investeringsstøpegods genererer tredimensjonale volumetriske inspeksjonsposter som identifiserer intern porøsitet, inklusjonsstrenger og veggtykkelsesavvik med sub-millimeter oppløsning. Digital radiografi med programvare for automatisk defektgjenkjenning (ADR) behandler sandstøpte røntgenbilder med hastigheter 10 ganger raskere enn manuell tolkning, samtidig som det opprettholder eller forbedrer deteksjonspålitelighet. Alle inspeksjonsdata lagres i digitale kvalitetsstyringssystemer knyttet til støpeserienumre for full livssyklussporbarhet.
Tilrettelegging for grønn oppgradering av high-end produksjon
Den contribution of high-performance precision castings to green manufacturing operates at two levels: the reduction of environmental impact within the casting process itself, and the enabling role that superior castings play in the energy transition and decarbonization of downstream industries.
Avkarbonisering av støperiprosessen
Konvensjonelle støperioperasjoner – smelting av kuppelovn, sandforberedelse, kuleblåsing og sliping – har historisk vært energikrevende og utslippstunge. New Productivity-modellen legger systematisk press på hvert trinn. Elektriske induksjonsovner som erstatter fossilfyrte kupoler reduserer direkte karbonutslipp med 40–60 % og forbedrer smeltetemperaturkontrollen til standarder som er uoppnåelige i forbrenningssystemer. Bindemiddelsystemer for sandkjerner går over fra fenol-formaldehydharpikser til uorganiske silikat- og biomasseavledede organiske alternativer, og eliminerer utslipp av flyktige organiske forbindelser (VOC) fra kjernebaking og støpeoperasjoner. Vannbaserte belegg som erstatter løsemiddelbaserte muggbelegg reduserer VOC-belastningen ytterligere.
Nesten-nett-form støping filosofi direkte adresser materialeffektivitet - den største enkelt miljø spaken i metallstøping. Hvert kilo stål som kommer inn i smelteovnen, men ikke når den ferdige støpingen, representerer bortkastet energi, råmateriale og prosessressurser. Avansert portdesign, optimert stigerørgeometri og presis dimensjonskontroll reduserer forholdet mellom støpt vekt og ferdig støpevekt (kjøp-til-fly-forhold i romfartsterminologi) fra historiske verdier på 3:1 eller høyere til forhold som nærmer seg 1,3:1 i modne investeringsstøpeoperasjoner. Miljøgevinsten – mindre smelting, mindre sliping, mindre gjenvinning av skrap – er umiddelbar og betydelig.
Green Casting Metrics — Bransjeledende praksis
- Elektrisk induksjonssmelting med fornybar strømkilde: Scope 2-utslipp nærmer seg null
- Kjernesystemer for uorganisk bindemiddel: VOC-utslipp redusert med 95 % sammenlignet med fenolisk kjøleboks
- Sandgjenvinning med lukket sløyfe: virgin sandtilførsel under 3 % av totalt sandforbruk
- Nær-nettform investeringsstøping: kjøp-til-fly-forhold under 1,4 for komplekse romfartsgeometrier
- Varmegjenvinning fra formkjølevann: termisk energigjenvinningsgrad over 60 %
- Reduksjon av skrothastighet via simuleringsveiledet design: førstegangsakseptrater over 95 %
Aktiverer energiovergangen gjennom kritiske støpinger
Den clean energy infrastructure being constructed globally—wind turbines, nuclear power plants, green hydrogen production equipment, pumped hydro storage facilities, and carbon capture systems—is materially dependent on high-performance precision castings that meet specifications no conventional casting approach can satisfy.
Store vindturbiner hovedsjakter og navstøp i kvaliteter tilsvarende EN-GJS-400-18-LT duktilt jern eller høyfast legert stål må overleve 20 år med syklisk utmattingsbelastning i offshore marine miljøer, og krever materialegenskaper konsistens på tvers av støpegods som veier 20 til 80 tonn. Kjernefysisk støpegods av rustfritt stål for primærkjølevæskepumpehus og reaktorkjølevæskeventilhus krever samsvar med ASME Seksjon III kjernefysiske kvalitetsstandarder – blant de mest krevende støpespesifikasjonene i enhver bransje. Hydrogenservice krever austenittiske støpegods av rustfritt stål med kontrollert ferrittinnhold og bevist motstand mot hydrogensprøhet bekreftet av strekktesting med langsom tøyningshastighet.
I hver av disse applikasjonene er presisjonsstøpingens bidrag til grønn energiinfrastruktur en muliggjørende betingelse snarere enn en inkrementell forbedring. Et vindturbinknutepunkt som svikter for tidlig representerer ikke bare et produksjonstap – det fjerner en ressurs for ren energiproduksjon fra drift på det tidspunktet i historien da hver gigawattime med fornybar produksjon har maksimal miljøverdi.
Fordeler med livssyklus karbonavtrykk
Når de evalueres over hele produktets livssyklus i stedet for på produksjonspunktet alene, viser presisjonsstøpegods ofte overlegne miljøprofiler i forhold til alternative produksjonsruter. Et komplekst pumpehus produsert som en enkelt presisjonsstøping eliminerer monteringen av flere maskinerte plater, sveisede skjøter og fittings - som hver bærer sitt eget karbon fra råstoffutvinning, prosessering og sammenføyning. Støpingens høyere innledende investering i material- og prosesskvalitet gjenvinnes mange ganger gjennom forlenget levetid, reduserte vedlikeholdsinngrep og unngåelse av uplanlagt nedetid som bærer sine egne karbonkostnader i produksjonsavbrudd.
Strategiske applikasjoner i avanserte produksjonssektorer
Den sectors driving demand for high-performance stainless steel and alloy steel castings share a common characteristic: they operate at the performance frontier of their respective industries, where material limitations directly constrain what is achievable. Precision casting, enabled by New Productivity, is progressively removing those constraints.
Luftfart og forsvar
Struktur- og motorstøpegods for romfart krever den høyeste integreringen av designfrihet, vekteffektivitet og pålitelighet. Investeringsstøping av nikkelbaserte superlegeringer for turbinkomponenter med varme seksjoner – ved bruk av retningsstørknet eller enkeltkrystallstørkningsteknologi – er fortsatt en av de mest teknisk krevende produksjonsoperasjonene som finnes. Investeringsstøpegods i rustfritt stål tjener strukturelle flyskrogbraketter, hydrauliske manifolder og motorgondelfestebeslag der kombinasjonen av korrosjonsmotstand, styrke-til-vekt-forhold og geometrisk kompleksitet eliminerer alternative fabrikasjonsalternativer.
Olje, gass og petrokjemi
Undervannsproduksjonsutstyr må fungere pålitelig på vanndybder over 3000 meter, i temperaturer nær frysepunktet, under trykk over 1000 bar, og i nærvær av hydrogensulfid og karbondioksid – forhold som samtidig krever maksimal mekanisk integritet og korrosjonsbestandighet. Høylegerte dupleks- og superdupleksstøpte i rustfritt stål for juletrekropper, manifoldblokker og rørledningsforbindelsesutstyr representerer det største verdisegmentet i presisjonsstøpemarkedet for olje- og gassapplikasjoner. Overholdelse av NACE MR0175 / ISO 15156 Krav til sulfidspenningssprekker er obligatoriske og verifisert gjennom standardiserte testprotokoller som brukes på produksjon av varmebehandlet støpegods.
Kraftproduksjon og energilagring
Innerhus til dampturbiner som opererer under ultra-superkritiske forhold (600°C, 300 bar) representerer toppen av ytelseskravene til støping av legert stål. C12A (9Cr-1Mo-V) legeringssystemet, tilpasset fra kraftverksrørerfaring, muliggjør damptemperaturer og trykk som forbedrer Rankine-sykluseffektiviteten fra 38 % til over 45 % – et direkte termodynamisk bidrag til å redusere drivstofforbruk og CO2-utslipp per kilowattime generert elektrisitet. Overgangen fra subkritiske til ultra-superkritiske dampforhold, delvis muliggjort av avansert støpemetallurgi, er et av de klareste eksemplene på presisjonsstøping som muliggjør grønn energieffektivitet i stor skala.
Medisinsk utstyr og biovitenskap
Steriliseringsutstyr for kirurgiske instrumenter, farmasøytiske reaktorbeholdere og diagnostiske bildesystemstrukturer krever støpegods i rustfritt stål som kombinerer biokompatibilitet, rengjørbarhet, dimensjonell presisjon og korrosjonsmotstand i miljøer som involverer dampautoklavering, aggressive rengjøringsmidler og kontinuerlige brukssykluser. Investering støping av 316L and 17-4PH Rustfritt stål for endoskopisk utstyrshus, verktøy for implantatproduksjon og radiofarmasikapslinger representerer en nisje av høy verdi der kvalitetskravene til New Productivity-justerte støperier gir avgjørende konkurransedifferensiering.
Bygge en ny produktivitetsstøpeevne: Strategisk veikart
For produsenter som ønsker å utnytte presisjonsstøpegods med høy ytelse som en strategisk ressurs – enten det er som støpeprodusenter eller som ingeniørorganisasjoner som spesifiserer og henter støpegods – forhindrer en tilnærming til strukturert kapasitetsutvikling de vanlige fallgruvene med fragmentert teknologiadopsjon og feiljusterte leverandørforhold.
Vurder legerings- og prosessmodenhet
Gjennomføre systematisk gjennomgang av gjeldende støpespesifikasjoner opp mot applikasjonskrav. Identifiser hull der konvensjonelle kvaliteter eller prosesser begrenser ytelsen, og kartlegg tilgjengelige førsteklasses legerings- og prosessalternativer med kvantifiserte ytelsesdeltaer.
Implementer simulering-første design
Mandater størkningssimulering som et standardtrinn i ny støpeutvikling før verktøyfrigivelse. Invester i eller skaff tilgang til DoE-kompatible simuleringsplattformer og bygg intern ekspertise for å tolke og handle på simuleringsresultater.
Kvalifiser leverandørkapasitet strengt
Gå utover samsvar med produktspesifikasjoner for å vurdere leverandørens prosesskapasitet: smeltepraksis, dokumentasjon på varmebehandlingsovnens enhetlighet, NDT-systemkvalifikasjonsregistreringer og kvalitetssystemets modenhet under standarder som AS9100 eller ISO 9001 med IATF-overlegg.
Etablere digital kvalitetssporbarhet
Krev at støpeleverandører leverer digitale inspeksjonsposter – CT-skanningsdata, UT C-skanninger, dimensjonale CMM-rapporter – i strukturerte formater knyttet til støpeserienumre. Bygg innkommende kvalitetssystemer som tar inn og arkiverer disse postene for livssyklusadministrasjon.
Integrer bærekraftsmål
Ta med støperiets miljøytelse – energikilde, utslippsintensitet, vannforbruk, resirkuleringsgrad for avfall – i scorekort for leverandørevaluering. Be om produktdeklarasjoner for karbonfotavtrykk (PCF) i samsvar med ISO 14067 som grunnlag for Scope 3-utslippsrapportering.
Samutvikle med støpeleverandører
Overfør de mest kritiske casting-relasjonene fra transaksjonsinnkjøp til samutviklingspartnerskap. Del applikasjonsytelseskrav, tjenestemiljødata og feilanalysefunn med støpeingeniører som kan oversette dem til legerings- og prosessoptimaliseringsmuligheter.
Presisjonsstøping som en strategisk pilar for industriell transformasjon
Den precision casting revolution, driven by New Productivity principles, is not an incremental improvement to an established process—it is a comprehensive redefinition of what casting as a manufacturing technology can accomplish. High-performance stainless steel and alloy steel castings, produced by foundries that have fully internalized the capabilities of computational metallurgy, intelligent process control, and systematic quality engineering, are today indistinguishable in structural reliability and dimensional precision from the wrought and forged alternatives that historically commanded a performance premium.
Mer betydelig er at disse avanserte støpegodsene muliggjør i stedet for bare å delta i den grønne oppgraderingen av avansert produksjon. De er den strukturelle ryggraden i vindturbiner som konverterer fornybar energi til elektrisitet, de trykkholdende elementene i ultraeffektive dampturbiner som reduserer forbruket av fossilt brensel, de korrosjonsbestandige husene til grønne hydrogenelektrolysesystemer og høyintegritetskomponentene til kjernekraftverk som gir lavkarbon grunnlastkraft. Produksjonen deres oppfyller i økende grad standarder for grønne prosesser – elektrisk smelting, uorganiske bindemidler, effektivitet i nesten nettform, syklus med lukkede kretser – som justerer produksjonsprosessen med de bærekraftige sluttbruksapplikasjonene de tjener.
For avanserte produsenter som navigerer etter de doble imperativene for teknologisk ytelseslederskap og miljøansvar, representerer investering i presisjonsstøpingskapasitet – enten som produsent eller som en sofistikert spesifiserende kunde – en av forpliktelsene med høyest avkastning tilgjengelig i det nåværende industrielle landskapet.