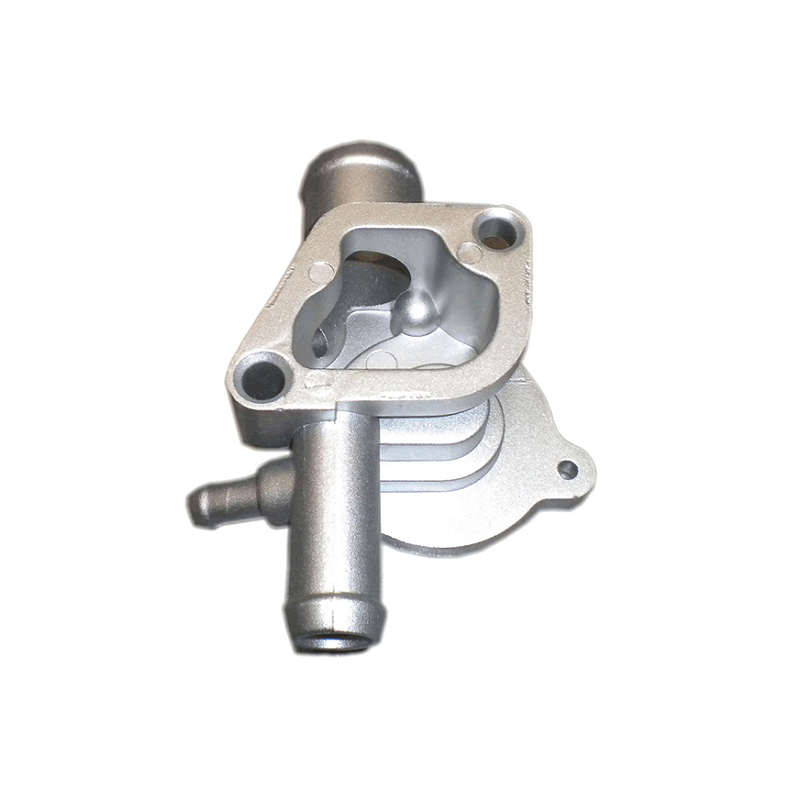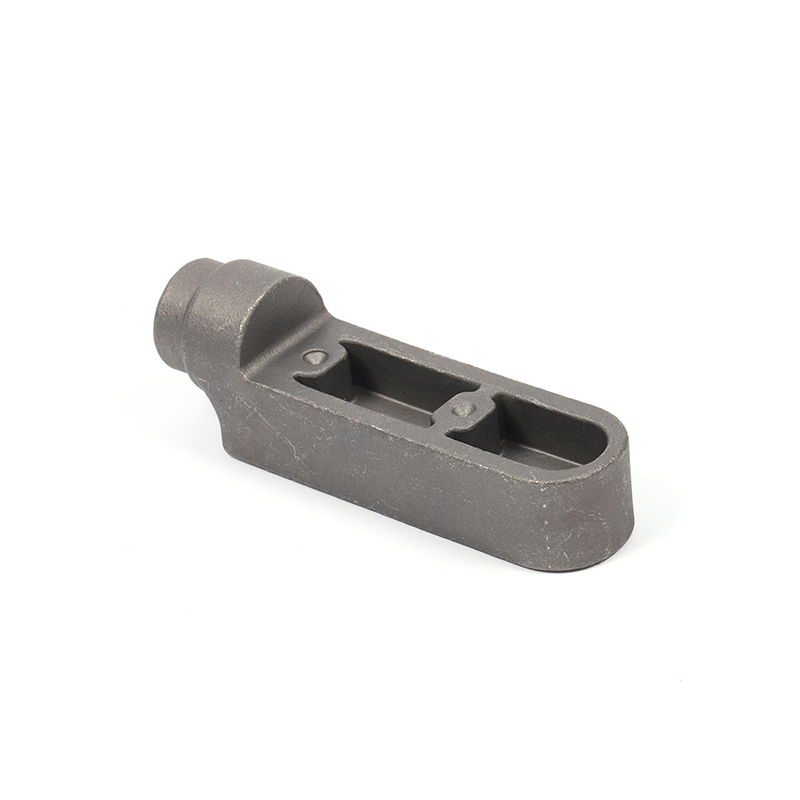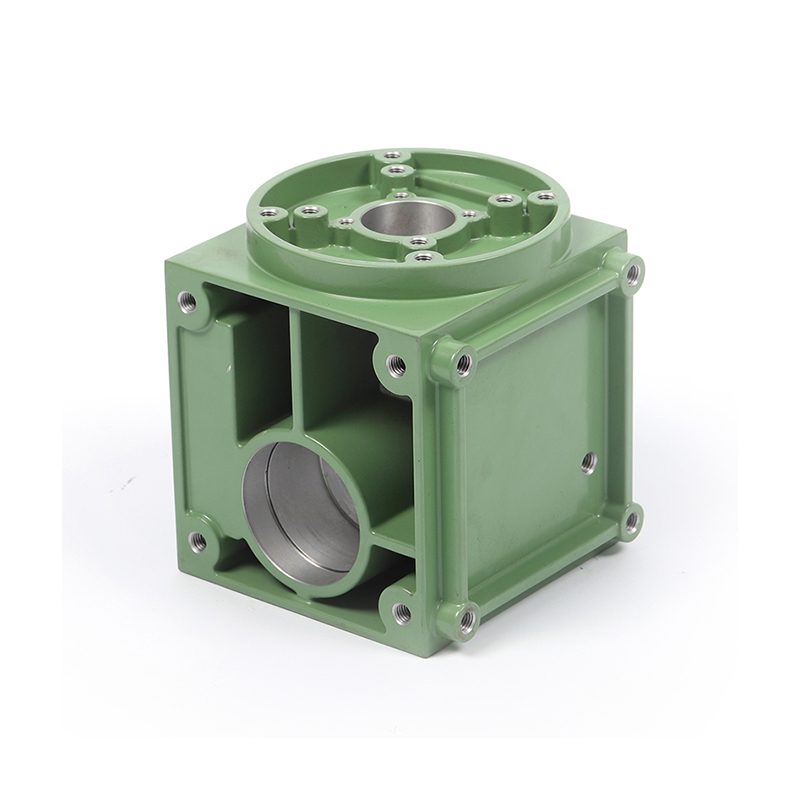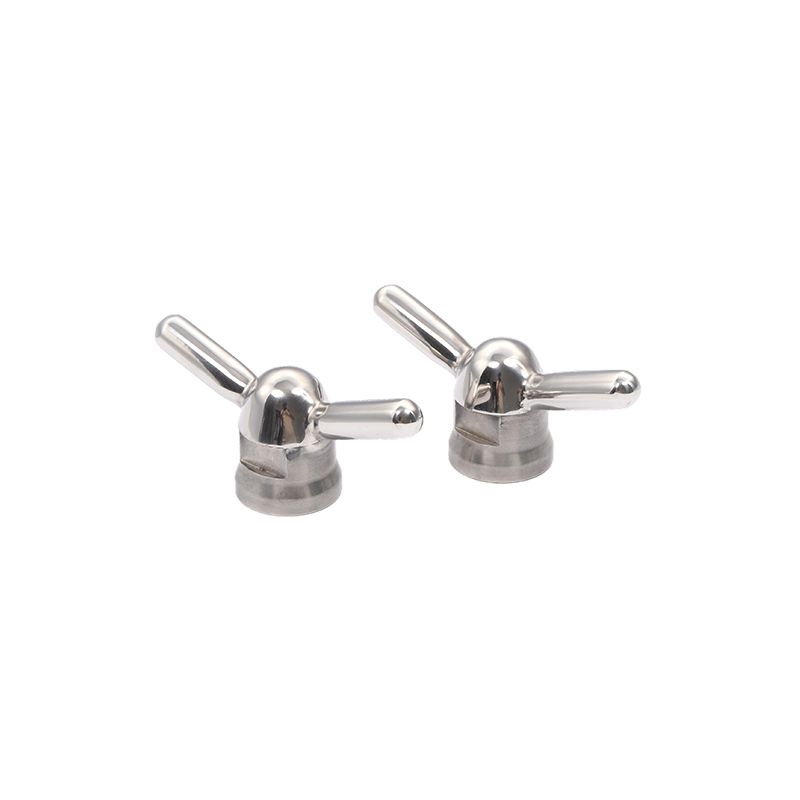
I moderne produksjon har presisjonssmidde deler blitt ryggraden i bransjer som spenner fra romfart og bilindustri til tungt maskineri og energiinfrastruktur. Etter hvert som den globale konkurransen tiltar og ingeniørtoleransene blir stadig strammere, er en ny bølge av produktivitetsdrevet innovasjon i ferd med å omforme hvordan presisjonssmiinger utformes, produseres og leveres. Nye produktivitetspresisjonssmidde deler representerer ikke bare en oppgradering av produksjonsevnen, men et grunnleggende skifte i hvordan verdi skapes over hele forsyningskjeden.
Hva er presisjonssmidde deler
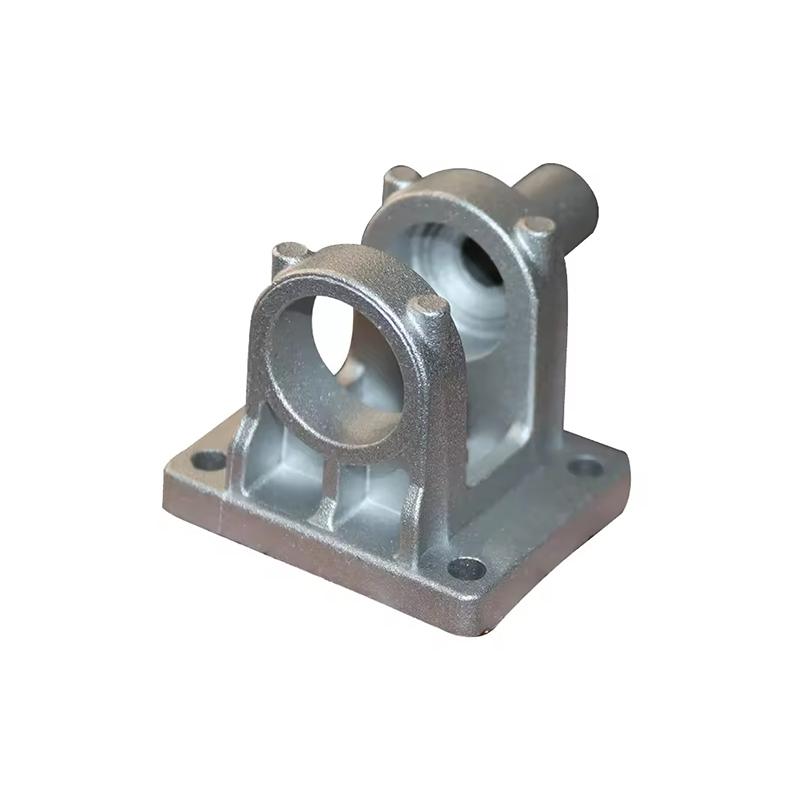
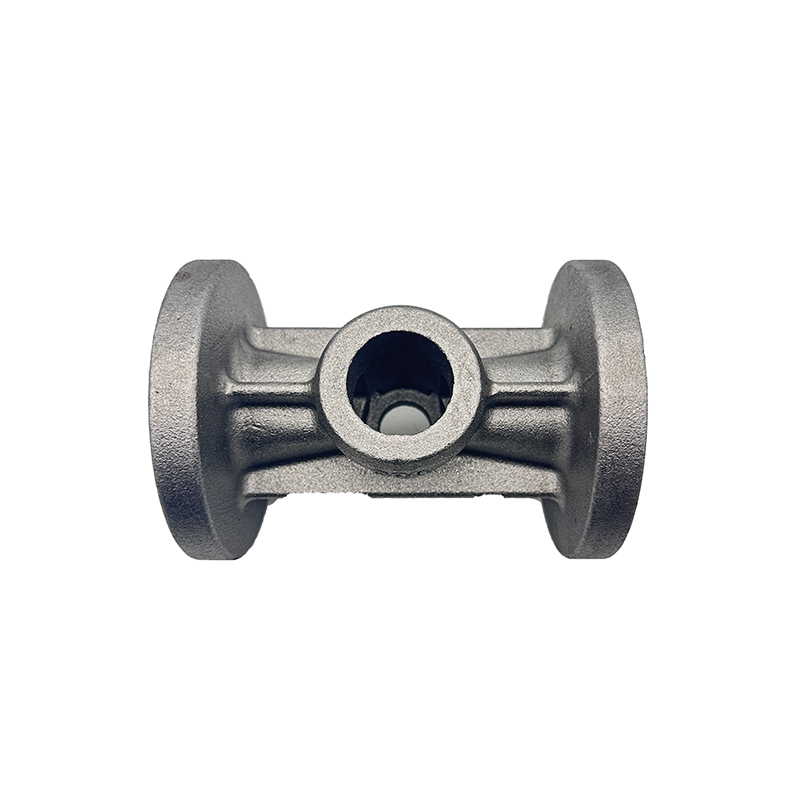
Presisjonssmidde deler er metallkomponenter produsert gjennom en kontrollert smiprosess som oppnår svært nøyaktige dimensjonelle toleranser, overlegen overflatefinish og eksepsjonell metallurgisk integritet. I motsetning til konvensjonell smiing som krever omfattende bearbeiding etter prosess, er presisjonssmiing designet for å møte spesifikasjoner for nesten netto eller nettform direkte fra dysen, noe som reduserer materialavfall og sekundære operasjoner betydelig.
Smiingsprosessen innebærer å påføre trykkkraft på et oppvarmet metallemne i et nøyaktig konstruert dysesett. Denne prosessen justerer metallets kornstruktur langs delens konturer, noe som resulterer i overlegne styrke-til-vekt-forhold, tretthetsmotstand og slagfasthet sammenlignet med støpte eller maskinerte alternativer. Vanlige materialer inkluderer karbonstål, legert stål, rustfritt stål, aluminiumslegeringer og titan, hver valgt basert på de mekaniske kravene til den endelige applikasjonen.
Typiske presisjonssmidde komponenter inkluderer koblingsstenger, veivaksler, giremner, turbinblader, opphengsknoker, ventilhus og konstruksjonsbraketter. Disse delene finnes i kritiske sammenstillinger der svikt ikke er et alternativ, noe som gjør presisjonen og konsistensen i smiprosessen avgjørende.
Det nye produktivitetsparadigmet innen presisjonssmiing
Konseptet med ny produktivitet i presisjonssmiing går utover bare å kjøre presser raskere. Den omfatter en helhetlig transformasjon av produksjonsbedriften gjennom digital integrasjon, prosessintelligens og slank operasjonsdisiplin. Produsenter som omfavner dette paradigmet oppnår målbare gevinster i produksjonsvolum, delkvalitet, kostnadseffektivitet og leveringspålitelighet samtidig, i stedet for å bytte en beregning mot en annen.
I kjernen av ny produktivitet er konvergensen av avansert materialvitenskap, simuleringsdrevet formdesign, sanntids prosessovervåking og intelligent automatisering. Disse pilarene jobber sammen for å redusere skraphastigheter, forkorte oppsetttider, forlenge matrisens levetid og komprimere ledetider, alt samtidig som de opprettholder eller forbedrer de mekaniske egenskapene som gjør presisjonssmiing uunnværlig i krevende bruksområder.
Dette skiftet er drevet av kundenes forventninger som har endret seg fundamentalt. Kjøpere av presisjonssmidde deler krever i økende grad ikke bare stramme dimensjonstoleranser, men også full sporbarhet, sertifiserte materialtestrapporter, rask prototyping og fleksibel produksjonsplanlegging. Å møte disse kravene effektivt krever et produksjonssystem bygget på nye produktivitetsprinsipper fra grunnen av.
Avansert formdesign og simuleringsteknologi
En av de viktigste produktivitetsdriverne i moderne presisjonssmiing er den utbredte bruken av finite element analyse (FEA) og computational fluid dynamics (CFD) verktøy for formdesign og prosesssimulering. Før et enkelt stykke verktøystål maskineres, kan ingeniører simulere metallflyt, forutsi fordelinger av dysens spenninger, identifisere potensielle folde- eller underfyllingsdefekter og optimalisere emnegeometri og varmeparametere ved hjelp av digitale modeller.
Denne virtuelle valideringsprosessen komprimerer dramatisk den tradisjonelle prøve-og-feil-utviklingssyklusen. Ved konvensjonell dyseutvikling var det nødvendig med flere fysiske dyse-iterasjoner og kostbare produksjonsforsøk for å oppnå et akseptabelt prosessvindu. Med simuleringsdrevet design forbedres godkjenningsraten for første artikkel betydelig, verktøykostnadene reduseres, og nye delprogrammer går fra konsept til produksjon på en brøkdel av den historiske tiden.
Moderne simuleringsplattformer lar også ingeniører evaluere flere dysekonfigurasjoner og prosessparameterkombinasjoner samtidig. Topologioptimaliseringsalgoritmer kan identifisere justeringer av formgeometri som forbedrer metallflytens jevnhet samtidig som de reduserer formingskreftene, og muliggjør produksjon på mindre presser med lavere energiforbruk. Resultatet er en mer effektiv prosess som også er mer forutsigbar og repeterbar på tvers av produksjonskjøringer.
Selve dyseproduksjonen har blitt hevet av høyhastighets CNC maskineringssentre med fem-akse kapasitet og automatisert elektrodeproduksjon for elektrisk utladningsmaskinering (EDM). Disse teknologiene leverer nøyaktighet i formhulrom målt i mikron, og sikrer at dimensjonstoleranser etablert under simulering er trofast reprodusert i det fysiske verktøyet og til slutt i hver smidde del som produseres.
Intelligent automatisering og smart presseteknologi
Moderne presisjonssmiingslinjer inkluderer i økende grad robothåndtering, automatiserte billettvarmesystemer og servostyrte presser som leverer programmatisk kontroll over ramhastighet, slagposisjon og formingskraftprofiler gjennom hver smiingsyklus. Dette nivået av prosesskontroll er avgjørende for å produsere komplekse deler i nesten nettform med konsistente mekaniske egenskaper på tvers av høyvolumsproduksjon.
Servo-hydrauliske og direktedrevne servopresser representerer et stort fremskritt i forhold til konvensjonelle eksentriske eller sveivpresser. Disse maskinene gjør at pressstempelhastigheten og -kraften kan moduleres nøyaktig ved hvert punkt i slaget, noe som muliggjør formingsstrategier som minimerer slitasje på dyse, kontrollerer kornstrømmen mer effektivt og reduserer tilbakespring i materialer med høy styrke. Den programmerbare karakteren til servopressebevegelsen letter også rask veksling mellom delprogrammer med minimal manuell oppsettintervensjon.
Robotbaserte billethåndteringssystemer eliminerer variasjonen som introduseres ved manuell deloverføring mellom varme- og formingsstasjoner. Konsekvent overføringstidspunkt sikrer at hvert emne kommer til dysen ved riktig temperatur, en faktor som har stor innvirkning på kravene til smikraft, materialflytoppførsel og de endelige mekaniske egenskapene til delen. Automatiserte systemer reduserer også operatørens eksponering for varme og ergonomiske farer som ligger i smimiljøer, og forbedrer både sikkerhetsytelsen og arbeidsstyrkens bærekraft.
Induksjonsvarmeteknologi har i stor grad erstattet gassfyrte ovner i ledende presisjonssmioperasjoner. Induksjonssystemer varmer opp emner raskt og jevnt til nøyaktige måltemperaturer med utmerket repeterbarhet, bruker mindre energi og genererer et renere produksjonsmiljø. Integrert temperaturverifisering ved bruk av infrarød pyrometri eller termisk bildebehandling sikrer at bare riktig oppvarmede emner kommer inn i smistasjonen, og eliminerer en vanlig kilde til prosessvariasjoner.
Prosessovervåking og kvalitetssikring i sanntid
Ny produktivitet innen presisjonssmiing er uatskillelig fra muligheten til å overvåke, måle og svare på prosessdata i sanntid. Sensornettverk innebygd gjennom smilinjen fanger opp pressekraftsignaturer, dysetemperaturer, emnetemperaturer, syklustider og dimensjonsdata fra in-line målesystemer. Denne kontinuerlige datastrømmen mates inn i produksjonsutførelsessystemer som kan oppdage prosessavvik, flagge mistenkte deler for gjennomgang og utløse korrigerende handlinger før defekt produksjon akkumuleres.
Kraft-forskyvningsovervåking av pressesyklusen gir et spesielt kraftig kvalitetssignal. Kraftslagskurven for en presisjonssmiingsprosess har en karakteristisk form som gjenspeiler riktig dysefylling, riktig emnetemperatur og passende smøring. Avvik fra denne referansesignaturen kan indikere matrisslitasje, emnevektvariasjon, temperaturavvik eller smørefeil, noe som gjør at problemer kan identifiseres og løses på et tidligst mulig stadium i stedet for å oppdages under inspeksjon nedstrøms.
Ikke-destruktiv testing (NDT) evner har også avansert betydelig. Ultralydtesting, magnetisk partikkelinspeksjon og fargepenetrantundersøkelse brukes rutinemessig på presisjonssmiing for kritiske bruksområder. Avanserte ultralydsystemer med fase-array kan oppdage diskontinuiteter under overflaten med høy følsomhet og romlig oppløsning, og gir tillit til den interne integriteten til komplekse smidde geometrier. Automatiserte NDT-systemer integrert i produksjonslinjen muliggjør 100 prosent inspeksjon av kritiske delfamilier uten å skape en gjennomstrømningsflaskehals.
Koordinatmålemaskiner (CMM) og optiske skannesystemer gir dimensjonal verifisering av smidde deler mot deres nominelle CAD-geometri. Dataene som fanges opp av disse systemene, føres tilbake til vedlikeholdsplanen for formen, identifiserer tidlige tegn på hulromsslitasje og muliggjør prediktiv oppussing av formen før dimensjonsdrift overskrider tillatte grenser. Denne lukkede sløyfetilnærmingen til dimensjonskontroll er et kjennetegn på høyproduktive presisjonssmioperasjoner.
Materialinnovasjon og legeringsutvikling
Jakten på ny produktivitet innen presisjonssmiing strekker seg inn i materialdomenet. Avanserte høyfaste stål, aluminium og titanlegeringer utviklet for forbedret smibarhet, og nye nikkelbaserte superlegeringer for høytemperaturapplikasjoner utvikles kontinuerlig i samarbeid mellom materialleverandører, forskningsinstitusjoner og smifirmaer. Disse materialene muliggjør lettere, sterkere og mer termisk motstandsdyktige komponenter som oppfyller ytelsesmålene til neste generasjons produkter på tvers av flere bransjer.
Mikrolegert stål representerer en spesielt viktig utvikling for presisjonssmiingsproduktivitet. Disse legeringene oppnår høy styrke gjennom kontrollert nedbørsherding under avkjøling fra smitemperaturen, og eliminerer behovet for separate varmebehandlingsoperasjoner som herding og tempereringssykluser. Ved å levere de nødvendige mekaniske egenskapene direkte fra smia, reduserer mikrolegerte stålkomponenter prosesstrinn, energiforbruk og ledetid samtidig som dimensjonsnøyaktigheten som oppnås under smiing opprettholdes.
Varmsmiing av aluminiumslegeringer, utført ved temperaturer under det konvensjonelle varmesmiingsområdet, gir komponenter med strammere dimensjonstoleranser og bedre overflatefinish enn varmsmidde ekvivalenter. Denne tilnærmingen reduserer bearbeidingsgodtgjørelsen som kreves, og bidrar direkte til forbedring av materialutbytte og lavere kostnad per del. Kombinert med fremskritt innen formmaterialer og belegg som forlenger verktøyets levetid under varme smiforhold, har denne prosessen blitt stadig mer attraktiv for høyvolums bil- og forbrukerelektronikkapplikasjoner.
Lean Manufacturing og Operational Excellence
Teknologi alene skaper ikke ny produktivitet. Den organisatoriske disiplinen for å implementere slanke produksjonsprinsipper, eliminere avfall og kontinuerlig forbedre operasjonelle prosesser er like viktig. Ledende presisjonssmiingbedrifter har innebygd lean-tenkning i sin kultur, brukt verdistrømskartlegging for å identifisere trinn som ikke har verdiøkning, implementert ett-minutts bytte av matris (SMED)-metodologier for å minimere overgangstiden, og implementere programmer for totalt produktivt vedlikehold (TPM) for å maksimere utstyrets tilgjengelighet.
Omstillingseffektivitet er spesielt kritisk i presisjonssmiing, der dysesett er tunge, temperaturer må styres, og dimensjonsverifisering etter hver endring tar tid. SMED-tilnærminger har redusert overgangsvarigheten fra flere timer til under seksti minutter i klassens beste anlegg, dramatisk økende pressutnyttelse og muliggjør mindre produksjonsbatchstørrelser uten å ofre den totale utstyrseffektiviteten.
Visuelle styringssystemer, standardiserte arbeidsinstruksjoner og strukturerte problemløsningsdisipliner som åtte-disiplin (8D) og A3-rapportering sikrer at kvalitetsproblemer håndteres systematisk i stedet for gjennom reaktiv brannslukking. Disse praksisene skaper en lærende organisasjon der prosesskunnskap akkumuleres og deles på tvers av skift og produksjonsceller, og skaper et bærekraftig konkurransefortrinn som er vanskelig for mindre disiplinerte konkurrenter å replikere.
Lagerstyringen har også utviklet seg betydelig. Samarbeidende etterspørselsplanlegging med kunder, kombinert med fleksibel produksjonsplanlegging muliggjort av rask omstillingsevne, tillater presisjonssmiingsoperasjoner for å opprettholde lavere ferdigvarelager samtidig som man oppnår høyere leveringsytelse til rett tid. Redusert varelager binder mindre arbeidskapital og eliminerer kvalitetsrisikoen forbundet med lange lagringsperioder for kritiske metallkomponenter.
Digital integrasjon i hele forsyningskjeden
Ny produktivitet i produksjon av presisjonssmidde deler avhenger i økende grad av sømløs digital integrasjon mellom smioperasjoner og det bredere forsyningskjedens økosystem. Enterprise Resource Planning (ERP)-systemer koblet til kundebestillingsportaler muliggjør sanntidssynlighet i etterspørselssignaler, slik at produksjonsplanleggere kan justere tidsplaner dynamisk som svar på endringer i kundetiltrekk i stedet for å stole på statiske uke- eller månedsplaner.
Digitale sporbarhetssystemer knytter hver smidde del til dens komplette produksjonshistorikk, inkludert varmenummer, emnekilde, varmeparametere, smiprosessdata, varmebehandlingsbatch og inspeksjonsresultater. Denne dokumentasjonskjeden fra vugge til komponent tilfredsstiller sporbarhetskravene til luftfarts-, forsvars- og medisinske kunder og gir et kraftig verktøy for rotårsaksanalyse når feltproblemer rapporteres. Evnen til raskt å spørre produksjonshistorien til berørte deler og isolere omfanget av et potensielt kvalitetsproblem er en viktig verdidifferensiator for presisjonssmedere som betjener regulerte industrier.
Skybaserte produksjonsdataplattformer gjør det mulig for smioperasjoner med flere anlegg å dele prosesskunnskap, måle ytelse på tvers av anlegg og distribuere prosessforbedringer globalt i rask hastighet. En dysedesignoptimalisering utviklet ved ett anlegg kan valideres i det digitale miljøet og implementeres på alle anlegg som produserer lignende deler i løpet av dager i stedet for måneder. Denne organisatoriske smidigheten er en betydelig kilde til konkurransefortrinn ettersom kundenes forventninger til raskere respons og større fleksibilitet fortsetter å øke.
Bærekraft og energieffektivitet i moderne smiing
Ny produktivitet innen presisjonssmiing må også omfatte miljø- og energiytelse. Smiing er en energikrevende prosess, og industrien står overfor økende press fra kunder og regulatorer for å redusere karbonavtrykket i hele produksjonsverdikjeden. Progressive presisjonssmiingsselskaper takler denne utfordringen gjennom flere komplementære tilnærminger.
Energigjenvinningssystemer fanger opp spillvarme fra induksjonsoppvarming og smioperasjoner og omdirigerer den til anleggsoppvarming eller forvarmingsapplikasjoner. Variable frekvensomformere på hydrauliske kraftenheter og kjølesystemer reduserer det elektriske energiforbruket i perioder uten belastning. Ettermontering av LED-belysning og bygningsenergistyringssystemer reduserer anleggets overliggende energibelastning. Til sammen kan disse tiltakene redusere det totale energiforbruket per produsert del med betydelig margin sammenlignet med konvensjonell drift.
Materialeffektivitet er også et bærekraftig krav. Smistrategier i nesten nettform som minimerer maskineringslageret, reduserer både råmateriale og energien som forbrukes av nedstrøms maskineringsoperasjoner. Smøremiddelstyringssystemer med lukket sløyfe reduserer smøremiddelforbruk og avfallsgenerering. Programmer for gjenvinning og resirkulering av skrapmetall sikrer at produksjonsavfall blir returnert til materialforsyningskjeden i stedet for omdirigert til deponi.
Kunder i bil-, romfarts- og industrimarkedene krever i økende grad at leverandører rapporterer omfang en, to og tre utslipp som en del av deres bærekraftsprogram. Presisjonssmiende selskaper som investerer i nøyaktig karbonregnskap og troverdige veikart for reduksjon, posisjonerer seg gunstig i leverandørkvalifiseringsprosesser der miljøprestasjon evalueres sammen med kvalitets-, kostnads- og leveringskriterier.
Applikasjoner som driver etterspørselen etter ny produktivitet presisjonssmiing
Etterspørselen etter presisjonssmidde deler produsert i henhold til nye produktivitetsstandarder er drevet av flere applikasjonsområder med høy vekst som deler et felles behov for komponenter som kombinerer høy styrke, lav vekt, dimensjonell presisjon og verifisert materialintegritet.
Drivlinjer for elektriske kjøretøy krever presisjonssmidde komponenter, inkludert motoraksler, differensialhus, fjæringskomponenter og strukturelle batterikapslingselementer. Disse delene må oppfylle ekstremt stramme dimensjonstoleranser for å støtte de støysvake og høyeffektive ytelsesmålene til elektriske drivlinjer. Overgangen til elektrisk mobilitet utvider samtidig volumet til visse smidde komponentfamilier og endrer blandingen av materialer og geometrier som kreves, noe som skaper både muligheter og utfordringer for leverandører av presisjonssmiing.
Luftfartskonstruksjoner og fremdriftssystemer er fortsatt blant de mest krevende bruksområdene for presisjonssmiing. Titan og aluminium konstruksjonssmiing for kommersielle og militære fly må oppfylle strenge sertifiseringskrav som dekker både dimensjonale og metallurgiske akseptkriterier. De økende produksjonsratene for neste generasjons flyplattformer driver vedvarende etterspørselsvekst, mens konkurransepresset for å redusere flyskrogvekten presser ingeniører til å spesifisere nesten-nettformede smidninger som minimerer kjøp-til-fly-forhold.
Infrastruktur for fornybar energi, inkludert komponenter for vindturbindrift, hydrauliske turbinløpere og strukturelle elementer for solcellesporing, representerer et voksende marked for store presisjonssmiinger. Disse komponentene må tåle flere tiår med syklisk belastning i utendørsmiljøer, og sette en premie på de overlegne tretthetsegenskapene og verifiserte materialintegriteten som presisjonssmiing gir. Den globale utvidelsen av fornybar energikapasitet skaper vedvarende langsiktig etterspørsel etter disse produktfamiliene.
Undervannsutstyr for olje og gass, industrielle ventilhus og høytrykksrørkomponenter krever fortsatt presisjonssmiing i legert stål og rustfritt stål som er i stand til å motstå ekstremt trykk, temperatur og korrosive miljøer. Den kritiske sikkerhetsrollen til disse komponentene gjør materialsporbarhet og NDT-dokumentasjon uomsettelige krav som naturlig stemmer overens med kvalitetsstyringssystemene til nye produktivitetssmioperasjoner.
Velge en ny produktivitetspresisjonssmiingspartner
For ingeniører og innkjøpsfagfolk som anskaffer presisjonssmidde deler, kan det å vurdere potensielle leverandører mot nye produktivitetskriterier redusere de totale eierkostnadene og forsyningskjederisikoen på en meningsfylt måte sammenlignet med å velge enhetspris alene. Flere nøkkelindikatorer skiller nye produktivitetssmioperasjoner fra konvensjonelle alternativer.
Investering i prosesssimuleringsevne er en pålitelig indikator på teknisk raffinement. Leverandører som bruker FEA-basert formdesign og prosessvalidering kan tilby kortere utviklingssykluser, høyere godkjenningsrater for første artikkel og større tillit til dimensjonsevne før hardt verktøy blir forpliktet. Denne egenskapen blir spesielt verdifull for komplekse geometrier, tette toleransefunksjoner eller materialer med smale prosessvinduer.
Dokumenterte programmer for statistisk prosesskontroll (SPC) for kritiske smiparametere, kombinert med sanntids prosessovervåkingssystemer, gir objektive bevis på prosessstabilitet og prediktiv kvalitetsstyring. Leverandører som kan dele kontrolldiagrammer, prosesskapasitetsindekser og korrigerende handlingshistorier demonstrerer den operasjonelle disiplinen som kreves for å opprettholde høy kvalitet over lange produksjonsprogrammer.
Sertifiseringer til industrikvalitetsstyringsstandarder som IATF 16949 for bilindustrien, AS9100 for romfart og PED for trykkutstyr gir en grunnleggende sikkerhet for kvalitetssystemets strenghet. Stedsbesøk og tekniske revisjoner er imidlertid fortsatt den mest pålitelige metoden for å verifisere at dokumenterte systemer virkelig er integrert i den daglige driften i stedet for bare å eksistere på papir.
Finansiell stabilitet, kapitalinvesteringsplaner og arbeidsstyrkeutviklingsprogrammer er langsiktige indikatorer på en leverandørs kapasitet til å opprettholde og utvikle nye produktivitetsevner i løpet av livet til et innkjøpsforhold. Partnere som investerer kontinuerlig i teknologi, opplæring og infrastruktur er bedre posisjonert til å støtte produktutvikling, volumvekst og kostnadsforbedring over tid enn de som optimaliserer utelukkende for kortsiktig margin.
Fremtiden til Nye produktivitetspresisjonssmidde deler
Banen til ny produktivitet innen presisjonssmiing peker mot økende integrering av kunstig intelligens og maskinlæring i prosesskontroll, kvalitetssikring og forsyningskjedestyring. AI-basert analyse av pressekraftsignaturer og sensordatastrømmer vil muliggjøre tidligere deteksjon av prosessdrift og mer nøyaktig prediksjon av verktøyets levetid, noe som ytterligere reduserer uplanlagt nedetid og skrapgenerering. Generative designalgoritmer vil utforske smiing av geometrier og materialfordelinger som menneskelige ingeniører kanskje ikke kan tenke seg, og skape muligheter for komponenter med overlegne ytelsesegenskaper og forbedret produksjonsevne samtidig.
Additiv produksjon begynner også å påvirke presisjonssmiing indirekte ved å muliggjøre rask produksjon av konforme kjølekanaler i dyseinnsatser, forbedre termisk styring av dysen og forlenge verktøyets levetid. Hybridproduksjonstilnærminger som kombinerer additive preformer med smioperasjoner utforskes for komplekse titan- og nikkellegeringskomponenter der kombinasjonen av nesten netto additivforming og kornforfiningsfordelene ved smiing gir et overbevisende teknisk og økonomisk forslag.
Ettersom industrien som er avhengig av presisjonssmidde deler fortsetter å utvikle seg, vil produsentene som omfavner nye produktivitetsprinsipper på tvers av teknologi, prosess, organisasjon og bærekraft definere standarden for fortreffelighet som andre må matche. Nye produktivitetspresisjonssmidde deler er ikke bare bedre komponenter. De representerer en grunnleggende mer dyktig og spenstig tilnærming til å skape de kritiske metalldelene som moderne infrastruktur, transport og energisystemer er avhengige av hver dag.