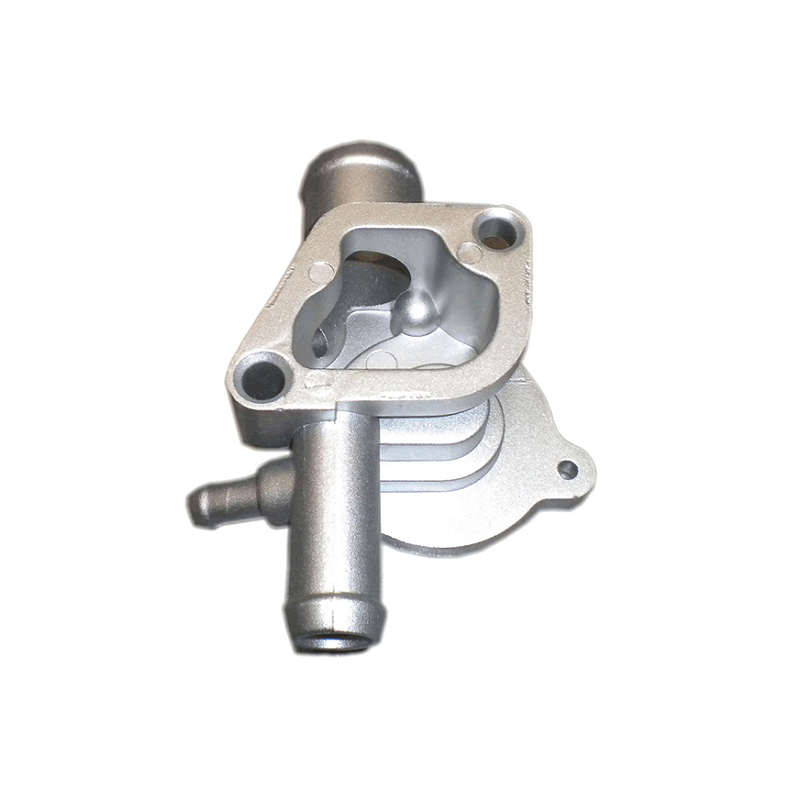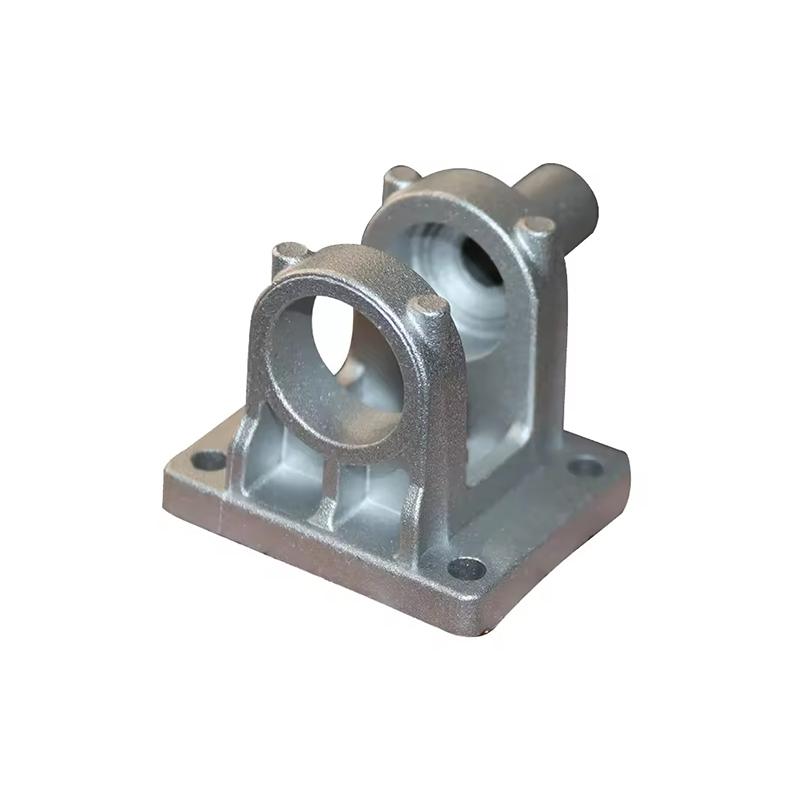
Lett presisjonsstøping sitter ved konvergensen av materialvitenskap, verktøyteknikk og dimensjonskontroll. Det gjør det mulig for produsenter på tvers av romfarts-, bil-, medisinsk- og forsvarssektorene å produsere komplekse metallkomponenter i nesten nettform som kombinerer minimal masse med stramme toleranser - kvaliteter som i økende grad ikke er omsettelige i ytelsesdrevne applikasjoner.
Hva er lett presisjonsstøping
Lett presisjonsstøping refererer til en familie av metalldannende prosesser designet for å produsere komponenter med høy dimensjonsnøyaktighet mens du bruker legeringer som minimerer den totale komponentmassen. I motsetning til konvensjonelle støpemetoder hvor overflødig materiale forventes og fjernes gjennom maskinering, tar presisjonsstøping sikte på et resultat i nesten nettform -- den støpte delen samsvarer tett med den endelige geometrien, og reduserer etterbehandling og materialavfall samtidig.
Begrepet omfatter flere distinkte teknologier, inkludert investeringsstøping (lost-wax), pressestøping med lettvektslegeringer, klemstøping og halvsolid metallstøping. Det som forener dem er det doble mandatet: oppnå repeterbar geometrisk presisjon og bruk materialer hvis tetthet-til-styrke-forhold gir meningsfulle vektbesparelser. Aluminiumslegeringer, magnesiumlegeringer og titanlegeringer er de mest brukte materialfamiliene i dette området.
Kjernestøpemetoder og deres egenskaper
Investering Casting
Investeringsstøping, historisk kjent som tapt-voks-prosessen, er fortsatt målestokken for geometrisk kompleksitet i presisjonsstøping. Et voksmønster er belagt i lag med keramisk slurry, som stivner til et skall. Voksen smeltes deretter ut, og smeltet metall helles i den keramiske formen. Når den brukes på lette legeringer som A356 aluminium eller Ti-6Al-4V titan, kan investeringsstøping oppnå veggtykkelser så tynne som 0,8 mm og toleranser innenfor 0,1 mm per 25 mm dimensjon.
Prosessen er spesielt egnet for romfartsturbinkomponenter, kirurgiske implantatrammeverk og tynnveggede strukturelle braketter der både geometrisk intrikathet og lav vekt er obligatorisk. Dens hovedbegrensning er syklustid: hvert keramisk skall krever flere tørketrinn, noe som gjør det mindre egnet for produksjon med ekstremt store volum.
Pressstøping av aluminium
Høytrykkspressestøping av aluminium er arbeidshesten til lett presisjonsstøping i bil- og forbrukerelektronikkproduksjon. Smeltet aluminium injiseres i herdede ståldyser under trykk fra 10 til 175 MPa. Syklustider måles i sekunder i stedet for timer, og prosessen holder pålitelig toleranser på pluss eller minus 0,05 mm under stabile produksjonsforhold.
Legeringer som ADC12, A380 og Silafont-36 er spesielt formulert for støping, og gir god flyt, lav krymping og korrosjonsbestandighet. Vakuumassistert støping reduserer gassporøsiteten ytterligere, noe som gjør at deler kan varmebehandles og sveises - egenskaper som tradisjonelle støpegods ofte mangler.
Magnesiumstøping
Magnesium er det letteste strukturelle metallet i utbredt ingeniørbruk, med en tetthet på omtrent 1,74 g/cm3 sammenlignet med 2,7 g/cm3 for aluminium. Thixomolding og varmkammer-støping av magnesiumlegeringer som AZ91D og AM60B muliggjør produksjon av tynnveggede, lette kabinetter og strukturelle komponenter. Magnesiumstøping er spesielt fremtredende i bærbare chassis, rattstammekomponenter og romfartskonstruksjoner der hver gramreduksjon medfører betydelige kostnader eller ytelsesimplikasjoner.
Klemstøping og halvfast prosessering
Klemstøping påfører hydraulisk trykk under størkning, undertrykker porøsitet og forbedrer mekaniske egenskaper utover hva konvensjonell trykkstøping oppnår. Halvsolid metallstøping, inkludert rheocast- og thixocast-variantene, behandler legeringen i en delvis fast tilstand, og gir en fin, kuleformet mikrostruktur som motstår varm riving. Begge metodene øker i bruk for sikkerhetskritiske strukturelle komponenter som kontrollarmer, knoker og motorfester, der lettvektsaluminium også må møte krevende tretthets- og slagkrav.
Materialvalg for vektkritiske applikasjoner
Den valgte legeringen styrer i bunn og grunn hva støpeprosessen kan oppnå når det gjelder minimumssnitttykkelse, overflatefinish, varmebehandlebarhet og bearbeidbarhet etter støping. Tabellen nedenfor sammenligner de vanligste legeringsfamiliene som brukes i lett presisjonsstøping.
| Legering familie | Tetthet (g/cm3) | Typisk UTS (MPa) | Primær prosess | Nøkkelfordel |
|---|---|---|---|---|
| Aluminium A356-T6 | 2.68 | 262 | Investering / Gravity die | Utmerket støpeevne og sveisbarhet |
| Aluminium A380 | 2.71 | 317 | Høytrykkspressestøping | Høy fluiditet for tynne vegger |
| Magnesium AZ91D | 1.81 | 230 | Hot-kammer trykkstøping | Strukturelt alternativ med laveste tetthet |
| Titan Ti-6Al-4V | 4.43 | 950 | Vakuuminvestering støping | Høyeste styrke-til-vekt-forhold |
| Aluminium-Silisium Silafont-36 | 2.65 | 340 | Vakuumdyse / pressestøp | Varmebehandles, sveisbar |
Titan støpegods okkuperer et spesialisert segment. Selv om titan er tettere enn aluminium og magnesium, tilbyr titan en spesifikk styrke som overgår begge, noe som gjør det til det valgte materialet når strukturelle krav er ekstreme og vektbudsjettene fortsatt er stramme - en situasjon som er vanlig i militære flyskrog og medisinske implantater.
Dimensjonskontroll og toleransestandarder
Presisjon i støping kvantifiseres gjennom toleranser, overflatefinish og porøsitetsgrenser. Industristandarder som ISO 8062, ASTM B85 og AMS 2175 definerer akseptable dimensjonsvariasjonsbånd for støpte komponenter avhengig av prosessen, legeringen og tiltenkte driftsforhold.
Investeringsstøpeprosesser som arbeider med aluminium og titan oppfyller vanligvis CT4 til CT6 toleransegrader under ISO 8062, tilsvarende toleranser i området 0,26 mm til 0,74 mm for en 50 mm dimensjon. Høytrykkspressstøping kan oppnå strammere CT4 til CT5 karakterer på funksjoner som er direkte dannet av dysen, selv om skillelinjefunksjoner og ejektorsidedimensjoner er gjenstand for større variasjon.
Overflatens ruhet er like viktig i mange bruksområder. Som-støpt investeringsstøpegods leverer typisk Ra-verdier mellom 1,6 og 3,2 mikrometer, noe som i mange romfarts- og medisinske sammenhenger eliminerer behovet for maskinering på ikke-parrende overflater. Pressstøpte oppnår typisk Ra-verdier på 0,8 til 2,0 mikrometer på formformede flater.
Porøsitetshåndtering: The Hidden Precision Challenge
Innvendig porøsitet - hulrom dannet av innestengt gass eller krymping av størkning - er den vanligste defekten i lette støpegods, og den primære årsaken til at presisjonsstøping mislykkes i ikke-destruktiv evaluering. Vakuumassistert trykkstøping, kontrollert størkning gjennom rettet avkjøling og varm isostatisk pressing (HIP) etterbehandling er de tre hovedstrategiene som brukes for å bringe porøsiteten innenfor spesifikasjonene. HIP, som påfører samtidig varme og trykk for å kollapse indre hulrom, er standardpraksis for romfartsstøpegods av titan og blir i økende grad tatt i bruk for strukturelle aluminiumskomponenter i plattformer for elektriske kjøretøy.
Den lette presisjonsstøpeprosessen: trinn for trinn
Uavhengig av den spesifikke metoden, følger en produksjonsrettet lett presisjonsstøping en logisk sekvens av trinn som balanserer hastighet, kvalitet og kostnad.
- Design og simulering: Komponentgeometri er konstruert for støping ved bruk av finite element og fluid-flow simuleringsprogramvare. Størkningsmodellering identifiserer potensielle hot spots, krympingssoner og portplasseringer før noe verktøy kuttes.
- Verktøyfabrikasjon: Dies eller investeringsstøpeverktøy er maskinert, typisk fra H13 verktøystål for formstøping eller aluminium for prototypeinvesteringsstøpemønstre. Dimensjonell inspeksjon utføres før noe metall helles.
- Legering forberedelse: Metallladning smeltes, avgasses og analyseres kjemisk ved bruk av optisk emisjonsspektrometri for å bekrefte at sammensetningen er innenfor spesifikasjonene. Avgassing er avgjørende for at aluminium og magnesium skal fjerne oppløst hydrogen.
- Casting: Metall introduseres i formen eller formen under kontrollerte temperatur-, trykk- og hastighetsparametere. For investeringsstøping forvarmes skallene for å sikre fullstendig fylling og retningsbestemt størkning.
- Avkjøling og utkast: Kontrollerte kjølehastigheter styrer mikrostrukturen. Rask bråkjøling etter støping følges ofte av aldring eller oppløsningsvarmebehandling for å utvikle nødvendige mekaniske egenskaper.
- Etterbehandling og inspeksjon: Porter og stigerør fjernes, overflater blir kuleblåst eller kjemisk behandlet, og deler gjennomgår dimensjonal inspeksjon med koordinatmålemaskin (CMM), røntgen- eller CT-skanning for intern porøsitet og mekanisk kupongtesting der det er nødvendig.
Industriapplikasjoner
Luftfart og forsvar
Lett presisjonsstøping i romfart domineres av investeringsstøpte titan- og aluminiumkomponenter: turbinhus, strukturelle braketter, avionikkkapslinger og hydrauliske manifolder. Evnen til å konsolidere sammenstillinger som tidligere krevde flere maskinerte deler til en enkelt støping er en stor kostnads- og vektdriver. En strukturell brakett som tidligere bestod av fem sveisede detaljer kan ofte omkonstrueres som én investeringsstøping med identisk eller overlegen mekanisk ytelse.
Biler og elektriske kjøretøy
Lettvektsstøping for biler er i rask endring drevet av elektrifisering. Batteridrevne elektriske kjøretøyer krever strukturelle komponenter som håndterer kollisjonsbelastninger uten massestraffene til stål, og chassisstrategier med flere materialer er i økende grad avhengig av store aluminiumspressstøpte som strukturelle noder. Den såkalte gigacasting-tilnærmingen - som produserer hele bakre undervognsseksjoner som enkeltformede aluminiumsstøpte - er en direkte utvidelse av presisjonsstøpeprinsippene som brukes i produksjonsskala. Underrammenoder, motorhus, varmevekslere og fjæringsknoker er blant de lette presisjonsstøpene med høyest volum i bilindustrien i dag.
Medisinske og implanterbare enheter
Investeringsstøping i titan tjener til produksjon av ortopedisk og spinalimplantat der biokompatibilitet, korrosjonsmotstand og presis dimensjonskontroll kreves samtidig. Støpt titanlegering brukes til spinalbur, hofte- og kne-rekonstruksjonskomponenter og traumefikseringsutstyr. Overflatetekstur i implantatstøpegods håndteres bevisst: grove teksturer fremmer osseointegrasjon, mens glatte lageroverflater minimerer slitasjerester.
Industri og energi
Pumpehus, ventilhus, kompressorkomponenter og turbinblader i industrielt energiutstyr representerer et voksende segment for lett presisjonsstøping. I applikasjoner der massereduksjon direkte reduserer energiforbruket - roterende komponenter i pumper og kompressorer - fortrenger aluminium- og magnesiumstøpegods gråjern, og gir effektivitetsgevinster som gjenvinner verktøyinvesteringer i relativt korte produksjonsserier.
Kvalitetssikring og ikke-destruktiv evaluering
Presisjonen i lett presisjonsstøping strekker seg til inspeksjonsregimet. For sikkerhetskritiske komponenter er følgende ikke-destruktive evalueringsmetoder vanligvis spesifisert i anskaffelsesdokumentasjonen.
Radiografisk testing ved bruk av røntgen eller datatomografi avslører indre porøsitet, inneslutninger og kalde stenger. Spesielt CT-skanning har blitt gullstandarden for komplekse støpinger fordi den produserer et tredimensjonalt kart over indre tilstand som kan overlegges med CAD-modellen for å verifisere både geometri og integritet samtidig. Fluorescerende penetrantinspeksjon oppdager overflatebrytende sprekker og runder. Dimensjonsbekreftelse av CMM bekrefter kritiske grensesnittdimensjoner, lagerboringer og flathet i samsvarende overflate. Mekaniske testkuponger hellet fra samme varme bekrefter strekkstyrke, flytestyrke, forlengelse og hardhet i henhold til materialspesifikasjonene.
Designhensyn for støpeingeniører
Effektiv lett presisjonsstøping begynner i god tid før metall helles. Design-for-casting (DFC)-prinsipper styrer de geometriske beslutningene som avgjør om en komponent kan produseres gjentatte ganger innenfor toleranse. Ensartede veggseksjoner forhindrer differensiell størkning og de varme punktene som skaper krympeporøsitet. Trekkvinkler på 1 til 3 grader på vertikale flater tillater ren utstøting fra matrisene. Sjenerøse fileter ved kryssende vegger fordeler stress under størkning og i bruk. Ribber er mer effektive enn å øke den totale veggtykkelsen for å oppnå stivhet i lette strukturer.
Topologioptimaliseringsprogramvare, nå vidt integrert i arbeidsflyten for støpedesign, genererer organiske minimumsmassegeometrier som kun dirigerer metall der det er et strukturelt behov. Disse optimaliserte geometriene, som en gang var gjennomførbare bare i additiv produksjon, blir i økende grad realisert gjennom investeringsstøping takket være fremskritt innen keramisk skallteknologi og bruken av 3D-trykte voksmønstre generert direkte fra topologioptimeringsutgangen.
Nye utviklinger på feltet
Flere teknologiske retninger utvider aktivt grensene for lett presisjonsstøping. Binder jet-sand-utskrift og stereolitografi-basert keramisk formtrykk eliminerer mønsterverktøy helt for prototype- og lavvolumproduksjon, og komprimerer utviklingstidslinjer fra uker til dager. Halvsolid aluminiumsbehandling brukt på strukturelle deler med høy integritet går inn i bilproduksjon med større volum. Prosessovervåking i sanntid ved hjelp av innebygde sensorer i dyser, kombinert med maskinlæringsmodeller trent på historiske defektdata, muliggjør lukket sløyfekontroll av fylling, størkning og kjøling – reduserer skraphastigheter og muliggjør tettere prosessvinduer. Til slutt tilbyr nye aluminium-litium- og aluminium-scandium-legeringssystemer tetthetsreduksjoner på 5 til 10 prosent i forhold til konvensjonelle aluminiumslegeringer, samtidig som de opprettholder eller forbedrer mekaniske egenskaper, noe som åpner for ytterligere vektreduksjonsmuligheter for støpte romfartskonstruksjoner.
Kostnadsdrivere og økonomiske hensyn
Lett presisjonsstøping har høyere enhetsverktøyskostnader enn konvensjonell støping eller fabrikasjon for enkle geometrier, men økonomien blir overbevisende ved moderate til høye volumer og når de totale eierkostnadene evalueres. Redusert maskinering etter støping reduserer produksjonsarbeid og kostnadene for skjæreverktøy. Delkonsolidering reduserer monteringstid, antall festemidler og inspeksjonsbyrde. Vektreduksjon i romfart betyr direkte drivstoffbesparelser over en levetid målt i flere tiår. I elektriske kjøretøy utvider massereduksjon rekkevidden eller tillater batterireduksjon, med kostnadsimplikasjoner over kjøretøyets levetid.
Balansevolumet som investeringene i presisjonsstøpeverktøy gjenvinnes med varierer etter prosess og delkompleksitet. Investeringsstøpeverktøy for luftfartsdeler i aluminium gjenvinnes vanligvis over noen hundre deler. Pressstøpeverktøy i aluminium for bilapplikasjoner er økonomisk berettiget ved årlige volumer fra noen få tusen deler og oppover, avhengig av dysekostnadene.
Velge en partner for lett presisjonsstøping
Kompetansegapet mellom støpeleverandører er betydelig. Et støperi utstyrt for ekte lett presisjonsstøping opprettholder kontrollert atmosfærisk smelting for å forhindre oksidasjon av reaktive legeringer, kalibrert CMM-utstyr for dimensjonsvalidering, CT-skanningsevne for intern inspeksjon av kritiske deler, og dokumentert metallurgisk kompetanse for de spesifikke legeringsfamiliene som er relevante for applikasjonen. Sertifiseringer som AS9100 for romfart, ISO 13485 for medisinsk utstyr og IATF 16949 for biler er pålitelige proxyer for den underliggende prosessdisiplinen som kreves for å produsere presisjonsstøpegods innenfor spesifikasjonene konsekvent.
Tidlig leverandørengasjement - involverer støperiet under komponentdesign i stedet for bare på tilbudsstadiet - gir konsekvent bedre resultater. Støperiingeniører kan identifisere designfunksjoner som kompliserer eller kompromitterer støpingen før verktøyet settes i gang, og kan foreslå geometrimodifikasjoner som opprettholder designhensikten samtidig som de forbedrer utbytte, dimensjonskonsistens og til slutt kostnadene.