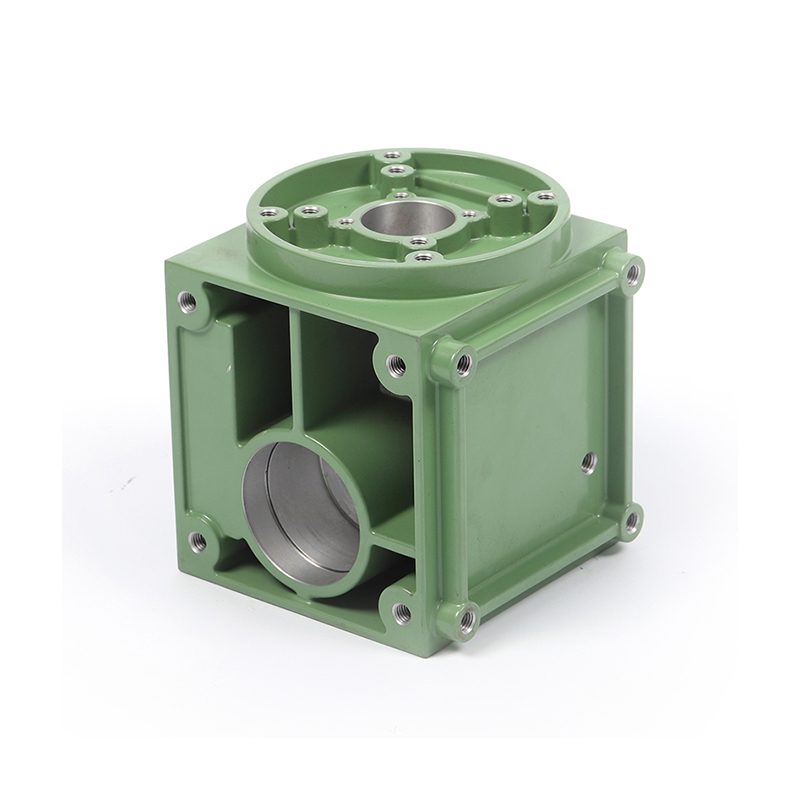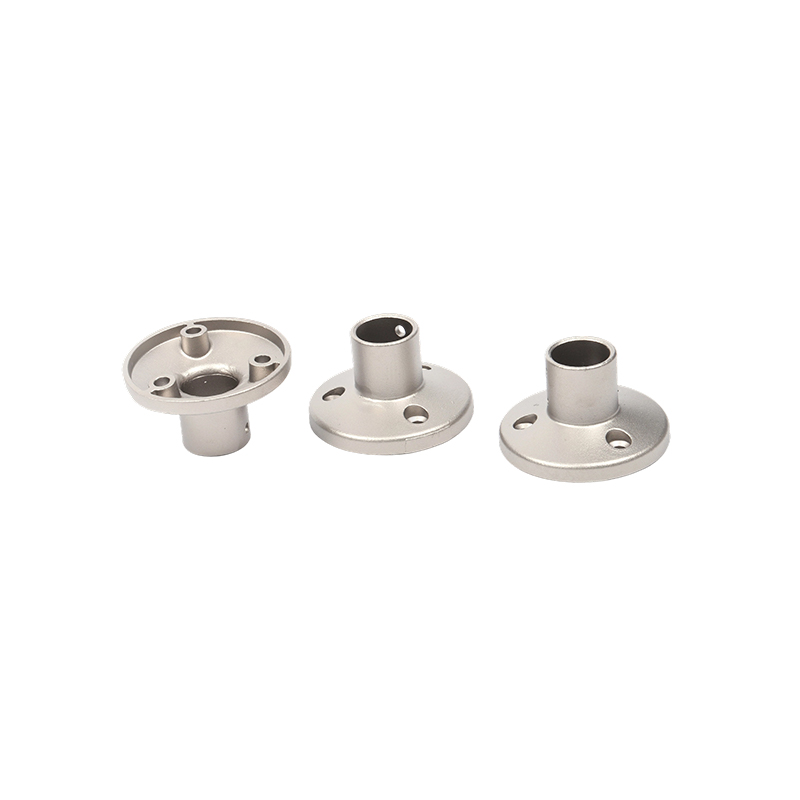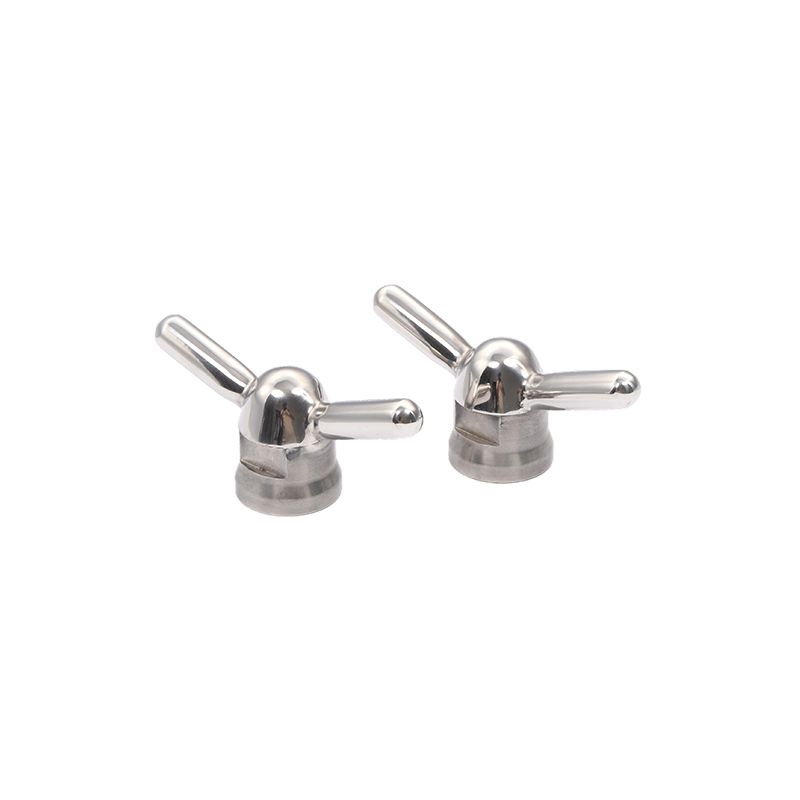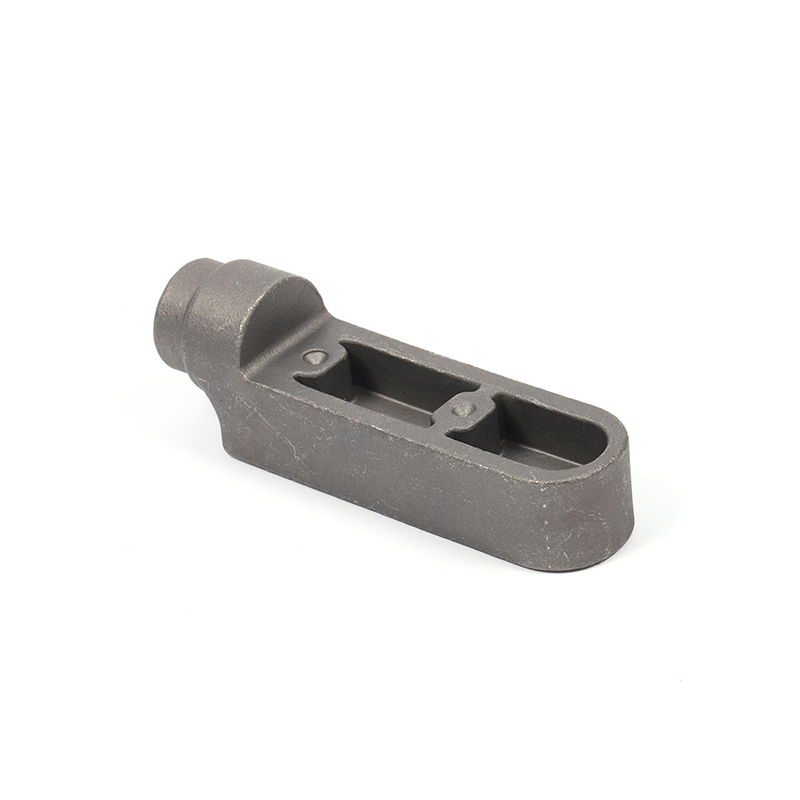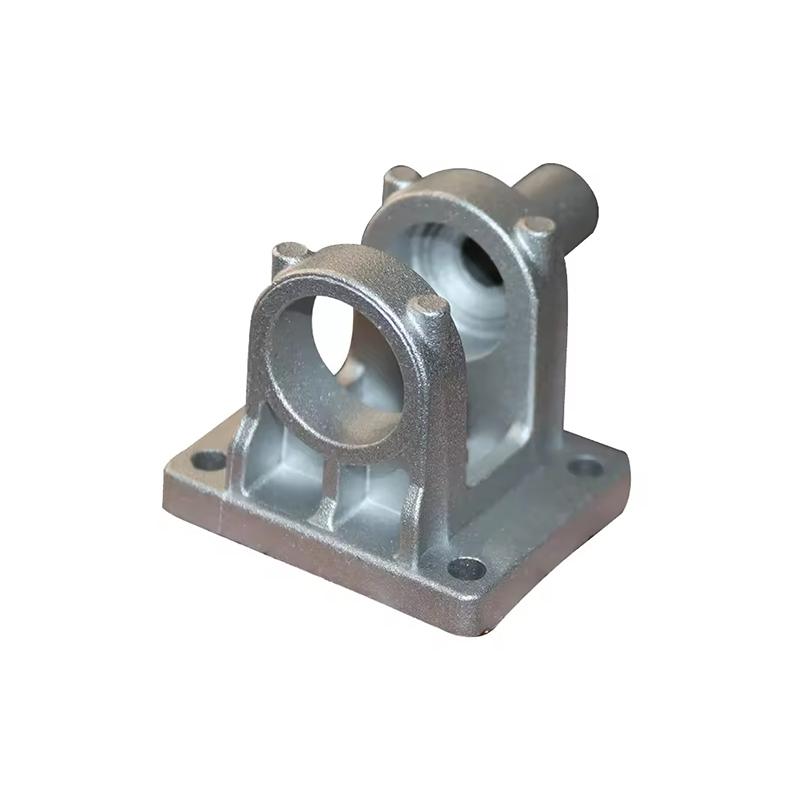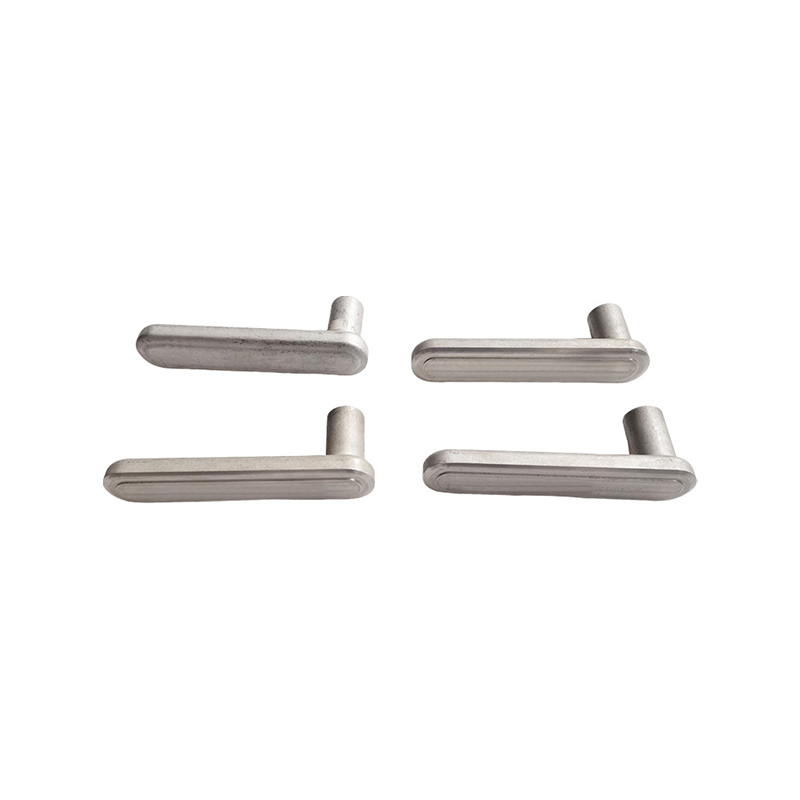
Tapte voksstøpedeler er metallkomponenter produsert gjennom investeringsstøping, en av de eldste, men mest pålitelige produksjonsprosessene feller kompleks geometri. Prosessen har fått navnet sitt fra voksmønsteret som smeltes bort etter at det keramiske skallet er dannet, og etterlater et hulrom som deretter fylles med smeltet metall. For ingeniører og innkjøpsteam er tapt voksstøping ofte det foretrukne alternativet når en del krever stramme toleranser, glatte overflater og materialer som motstår slitasje eller korrosjon.
Ningbo Chengen Machinery har brukt mer enn et tiår på å hjelpe internasjonale kunder med å gjøre tegninger til ferdige komponenter. Vi driver et integrert anlegg hvor presisjonsstøping, varmebehandling og CNC-maskinering styres under ett tak. Denne guiden forklarer hvordan tapte voksstøpedeler lages, hvorfor de brukes i krevende bruksområder, og hva du bør se etter når du velger en støpepartner.
Hva er tapte voksstøpedeler?
Begrepet tapt voksstøping dekker en familie av investeringsstøpemetoder som bruker et forbrukbart voksmønster. I industriell produksjon brukes denne metoden for å lage deler som ville være vanskelig å produsere ved andre støpeveier eller ved maskinering alene. Tapte voksstøpedeler inkluderer løpehjul, ventilhus, giremner, braketter, låsekomponenter, skinnebeslag, marin maskinvare og mange andre funksjonelle deler.
Det som gjør tapt voksavstøpning spesielt nyttig, er dens evne til å reprodusere komplekse tredimensjonale detaljer. I stedet for å dele en form for å fjerne en underskjæring, brytes det keramiske skallet bort etter størkning. Dette gir designere frihet som er vanskelig å oppnå med permanente former. Som et resultat kombinerer tapte voksstøpedeler ofte en nesten nettformet form med en betydelig reduksjon i bearbeidingstid og materialavfall.
Hvordan tapte voksstøpedeler produseres
Uavhengig av det endelige materialet, følger produksjonssekvensen de samme kjernetrinnene. Kvaliteten på hvert trinn påvirker den siste delen direkte, og derfor er et kontrollert og erfarent produksjonsteam viktig.
- Voksmønsterinjeksjon: Et voks- eller polymermønster støpes i en metallinjeksjonsdyse. Mønsterdimensjoner tillater størkningskrymping og senere skallekspansjon.
- Tremontering: Voksmønstrene er sveiset til et voksløpssystem, og skaper en trestruktur som støtter flere deler per skall.
- Keramisk skallbygging: Treet dyppes gjentatte ganger i keramisk slurry og belegges med stukkatursand til skallet er sterkt nok til å holde formen.
- Avvoksing: Skallet plasseres i en autoklav eller flashovn. Voksen smelter og renner ut, og etterlater et tomt mugghulrom.
- Forvarming og helling: Skallet forvarmes for å forhindre termisk sjokk, og smeltet metall helles inn i hulrommet under kontrollerte temperaturforhold.
- Fjerning og kutting av skall: Når det er avkjølt, fjernes det keramiske skallet mekanisk eller ved vannblåsing. Enkeltdeler kuttes fra løperen.
- Etterbehandling og inspeksjon: Matere slipes bort, og deler går over til varmebehandling, kuleblåsing, CNC-maskinering og siste dimensjonskontroll.
Viktige fordeler med tapte voksstøpedeler
Hvorfor velger så mange bransjer denne produksjonsruten? Basert på vår daglige produksjonserfaring er de viktigste fordelene klare.
- Designfrihet: Intrikate underskjæringer, kjernehull og tynne vegger kan støpes i stedet for maskinert.
- Materialeffektivitet: Nær-nettform reduserer skrot sammenlignet med maskinering fra solide stenger.
- Dimensjonsnøyaktighet: Deler kan produseres med strengere toleranser enn de fleste andre støpemetoder.
- Utmerket overflatefinish: Mindre etterbehandling er nødvendig for mange funksjonelle overflater.
- Materialallsidighet: Et bredt utvalg av korrosjonsbestandige og høyfaste legeringer kan støpes.
- Skalerbarhet: Når verktøyet er laget, kan mengder bevege seg fra dusinvis til tusenvis med jevn kvalitet.
Bruksområder og materialvalg
Tapte voksstøpedeler vises i sektorer der pålitelighet og presisjon ikke er valgfritt. Riktig materiale avhenger av belastningen, miljøet og nødvendige mekaniske egenskaper. Tabellen nedenfor oppsummerer typiske bruksområder.
| Søknad | Vanlige materialer | Hvorfor mistet voksstøping? |
|---|---|---|
| Automotive | Høyfast rustfritt stål, legert stål | Nær-nett former, styrke, repeterbarhet |
| Jernbanetransport | Rustfritt stål | Sikkerhet, holdbarhet, jevn kvalitet |
| Marin maskinvare | Rustfritt stål | Saltvannsbestandighet, komplekse profiler |
| Landbruksmaskiner | Legert stål | Slitasjemotstand, intrikate former |
| Anleggsmaskiner | Legert stål | Slag- og utmattelsesstyrke under tung belastning |
| Arkitektonisk maskinvare | Rustfritt stål | Fine detaljer, visuell kvalitet, styrke |
Avhengig av bransje, deldesign og ytelseskrav, velger vi riktig legerings- og støperute. Tre eksempler viser hvordan tapte voksstøpedeler er optimalisert for krevende miljøer.
Automotive
Høyfast rustfritt stål brukes ofte til små strukturelle og funksjonelle komponenter i kjøretøysystemer. Tapt voksstøping gjør at disse delene kan lages nær nettoform, noe som reduserer bearbeidingstiden samtidig som en sterk kornstruktur bevares. Vår produksjonserfaring inkluderer presisjonsstøpte bildeler i rustfritt stål som må oppfylle strenge material- og toleransekrav.
 Høystyrke rustfritt stål presisjonsstøpte bildeler for tunge kjøretøy Disse investeringsstøpte komponentene tilbyr høy styrke, korrosjonsbestandighet og lettere vekt, noe som gjør dem egnet for chassisdeler, koblinger og braketter i krevende bruksområder for nyttekjøretøy. Se produkt →
Jernbanetransport
Interiør og strukturelle komponenter for offentlig transport krever en kombinasjon av styrke, sikkerhet og visuell kvalitet. Tapte voksstøpedeler passer godt til dørmekanismer, setebraketter og interiørbeslag der repeterbarhet er viktig. De rustfrie skinnetransportdelene vi produserer er laget med tanke på dimensjonskonsistens og langsiktig levetid.
 Presisjonsstøpte jernbanedeler i rustfritt stål for T-bane- og bussinteriør Denne produktlinjen dekker rekkverk og interiørutstyr med dokumentert bruk i bytransportprosjekter. Støpt 304 rustfritt stål gir holdbarhet, sikkerhet og konsistente dimensjoner for offentlige transportmiljøer. Se produkt →
Marine og offshore maskinvare
Saltvann er en tøff test for enhver metalldel. Voksstøpingsdeler i rustfritt stål er mye brukt i dekkbeslag, riggekomponenter og andre marine beslag der korrosjonsmotstand og kompleks geometri går sammen. Å støpe disse delene i stedet for å bearbeide dem av solid materiale reduserer avfall og forbedrer kostnadseffektiviteten for mange design.
 Rustfritt stål presisjonsstøpt marin maskinvaretilbehør for korrosive miljøer Disse delene i 316L eller dupleks rustfritt stål er designet for skip og offshoreanlegg, og inkluderer vanntette dørhåndtak og ventilhus, og tilbyr høy styrke og korrosjonsbestandighet for lang levetid. Se produkt →
Toleranser og kvalitetshensyn
Tapte voksstøpedeler gir nesten nettform, men hver del trenger fortsatt klare spesifikasjoner. I våre tekniske vurderinger ser vi på flere nøkkelfaktorer: toleranser, varmebehandling, overflatekrav og inspeksjonsmetoder. Vanlig toleranse for støpte deler med små investeringer kan være i området ±0,005 in/in, avhengig av geometri og legering. Når det er sagt, avhenger endelig dimensjonsnøyaktighet av verktøydesign, vokskvalitet, skallmateriale og kontroll av helleprosessen.
For kritiske dimensjoner er CNC-bearbeiding etter støping ofte den sikreste ruten. Kombinasjonen av investeringsstøping og maskinering gir kundene det beste fra begge prosessene: designfriheten ved støping og presisjonen i maskineringen. Vi anbefaler å gi en fullstendig tegning eller 3D-modell når du ber om et tilbud, sammen med eventuelle krav til materialkvalitet og mekaniske egenskaper. Dette lar vårt tekniske team vurdere om tapt voksstøping er den optimale metoden eller om en hybridrute bør brukes.
Hvordan velge en pålitelig støpeleverandør
Å velge riktig produksjonspartner for tapte voksstøpedeler handler om mer enn å motta det laveste tilbudet. En leverandør som kontrollerer hele prosessen kan spare deg for tid, kostnader og kvalitetsrisiko. Vurder disse punktene nøye.
- Prosessevne: Kontrollerer fabrikken voksinjeksjon, skallbygging, smelting og varmebehandling internt?
- Maskineringsintegrasjon: Er det tilgang til CNC og andre etterbehandlingsoperasjoner under samme tak?
- Kvalitetssystem: Følger leverandøren ISO-kompatibel praksis og fører klare inspeksjonsprotokoller?
- Erfaring: Har teamet allerede støpt deler i din bransje med legeringen og toleransene du trenger?
- Kommunikasjon: Et responsivt ingeniørteam kan forhindre at små problemer blir prosjektforsinkelser.
Chengen Machinery kombinerer presisjonsstøping med maskinering og kvalitetsstyring i ett enkelt anlegg. Vi starter med å gjennomgå tegningen din, og foreslår deretter det mest passende materialet og prosessruten. Når du er klar, kan du be om et tilbud or lære mer om vår produksjonsbase .
Partner med Chengen for ditt neste prosjekt
Tapte voksstøpedeler gir en ideell balanse mellom kostnad, styrke og geometri. Suksessen til prosjektet ditt avhenger av støperiet bak delene: dets erfaring, utstyr og prosessdisiplin. Chengens team har betjent globale kunder med støpte og maskinerte komponenter i mer enn et tiår. Vi inviterer deg til å dele tegningen din og oppdage hvordan vår interne prosess kan gjøre din neste lansering jevnere.